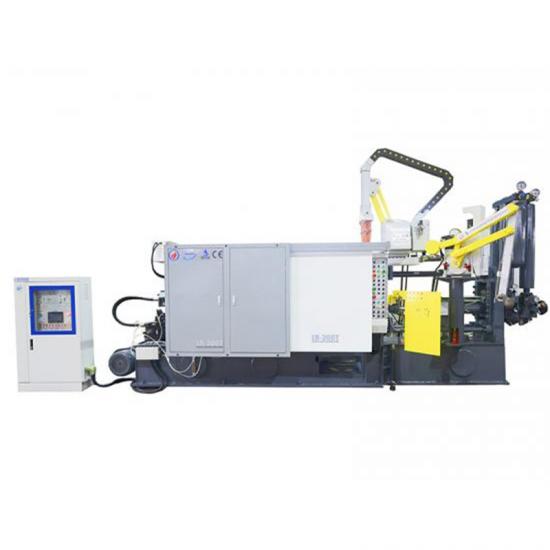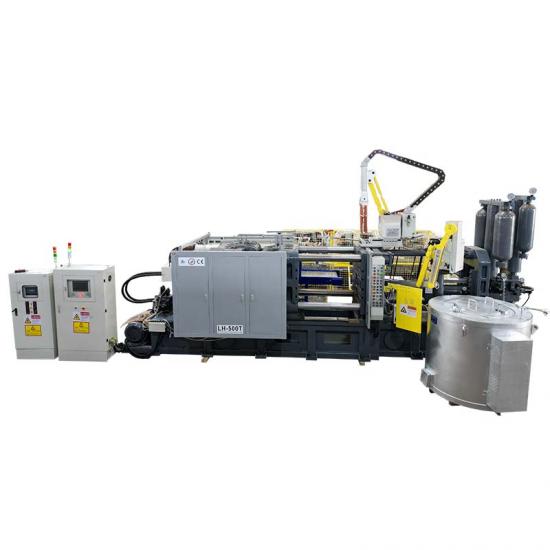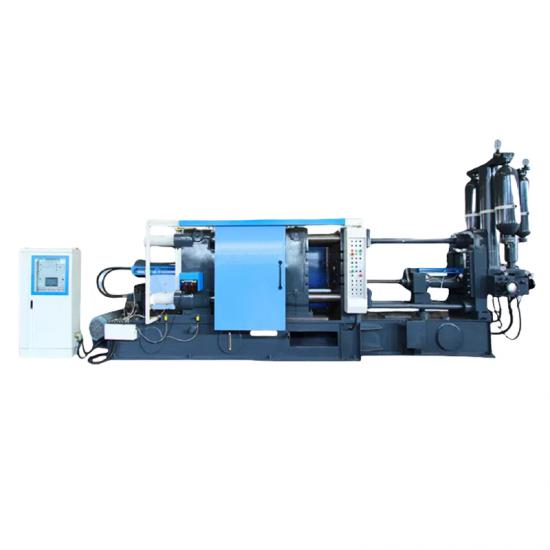
Bengbu Longhua Die‑Casting Machine Co., Ltd. hat wichtige technische Hinweise zu häufig übersehenen Fehlern in der Produktion mit einer Kaltkammer-Horizontaldruckgussmaschine herausgegeben, die Gießereibetreibern helfen sollen, kostspielige Ausfallzeiten und vorzeitige Schäden an zentralen Druckgussgeräten zu vermeiden. Unsachgemäßer Anschluss, Fehlausrichtung und unzureichende tägliche Wartung sind wesentliche versteckte Risiken, die die Lebensdauer von Großtonnage-Druckgussmaschinen-Komponenten verkürzen.
Viele Werkstattausfälle sind auf eine schlechte Passgenauigkeit der gießbezogenen Baugruppen zurückzuführen. Die Situation stellt sich wie folgt dar:
1. Einpresskolbenstange, Einpressstange und Gießlaufbohrung müssen strikt koaxial bleiben und spielfrei verbunden sein.
2. Bediener müssen Dämpfungsscheiben regelmäßig austauschen, die Auswerferstangenverbindung festgezogen halten, eine ungehinderte Kühlwasserzufuhr sicherstellen und den Einpresskopf vollständig schmieren.
3. Verbot von verbogenen Auswerferstangen oder fehlausgerichteten Einpressköpfen und Gießläufen während des Betriebs.
Tausende von wiederholten Einpressstößen stauchen die Länge der Dämpfungsscheiben allmählich und erzeugen Spiel an der Klemmschellenverbindung. Ein außermittiger Betrieb löst eine Reihe typischer Defekte aus:
1. Häufiges Verbiegen und Brechen der Auswerferstangen;
2. Festgefressene Einpressköpfe mit kurzer Lebensdauer;
3. Einseitiger Verschleiß am Einpresskopf;
4. Gießlauf und Eingussbuchse;
5. Aluminiumspritzer;
6. Starke Gratbildung an den Gussresten;
7. Instabile Gussqualität;
Die meisten Techniker beurteilen diese Symptome fälschlicherweise als mangelhafte Einpresskopfqualität.
Longhua bietet zwei einfache Vor-Ort-Inspektionsmethoden für Druckgussmaschinen. Bediener können das Umfangsspiel zwischen Einpressstange und Gießlauf nach dem manuellen Einpressen messen, wobei eine Mittenabweichung von 0,2 mm als Toleranzgrenze gilt. Durch wiederholtes Umschalten zwischen Einpress- und Mittelposition lässt sich ein Höhenschlag feststellen, der auf eine Stangendeformation hinweist. Sobald eine Fehlausrichtung auftritt, sollten Werkstätten beschädigte Teile austauschen, das Spiel der Dämpfungsscheiben innerhalb von 0,1 mm anpassen und 24-stündige routinemäßige Stichproben an Klemmschrauben und Verbindungen durchführen. Verschiedene Verbindungsstrukturen, einschließlich schwimmender Hufeisen-Kupplungen, wie sie auf einheimischen Druckgussmaschinen weit verbreitet sind, erfordern eine intensivere tägliche Wartung, um eine stabile Langzeitproduktion zu erreichen.