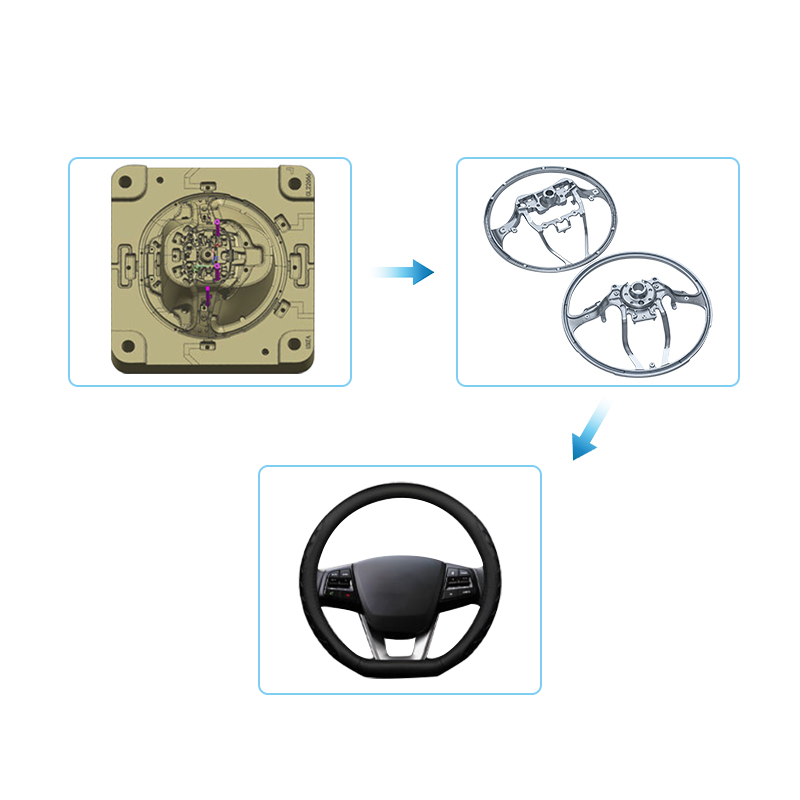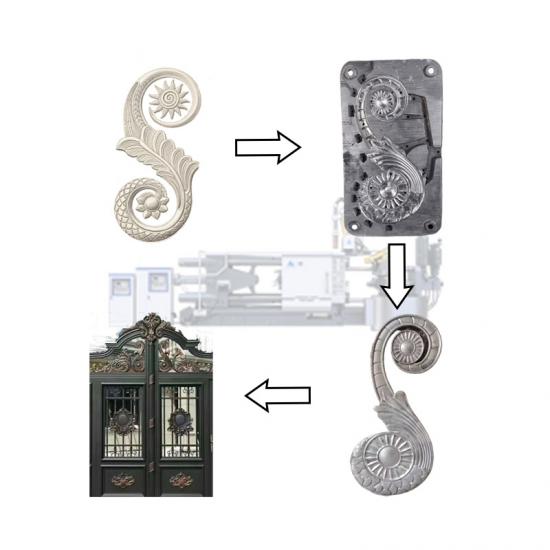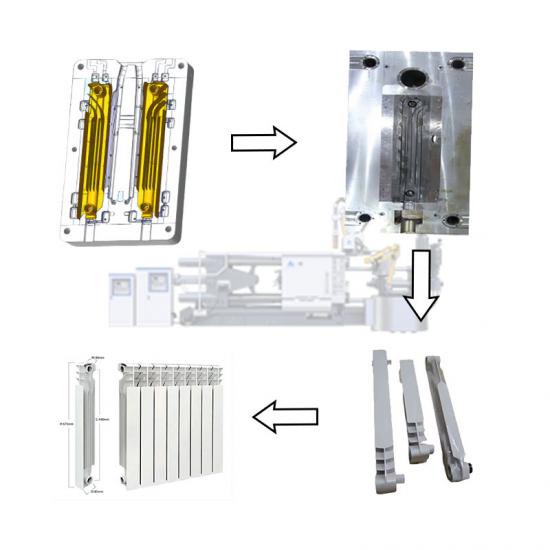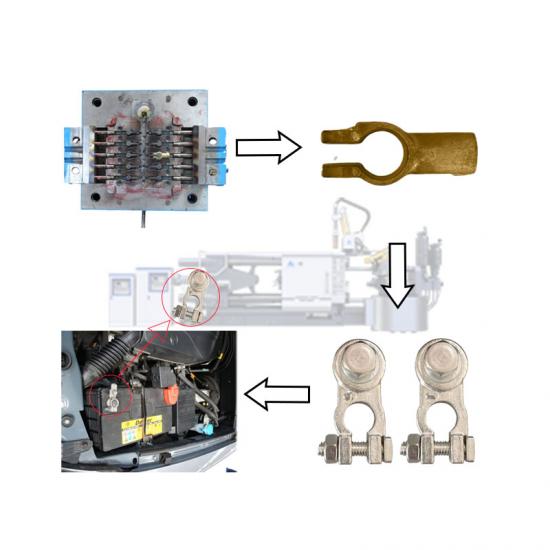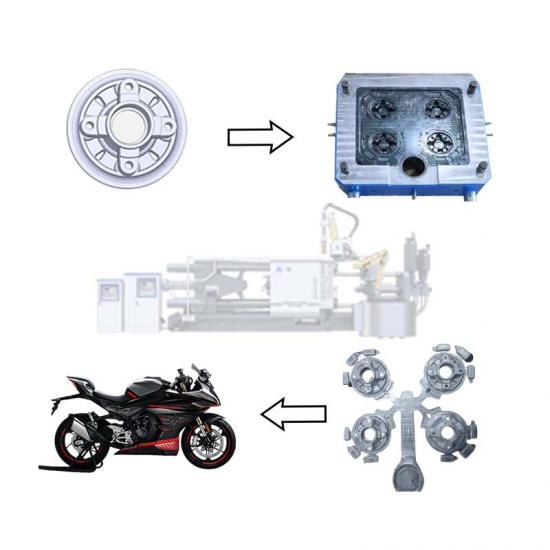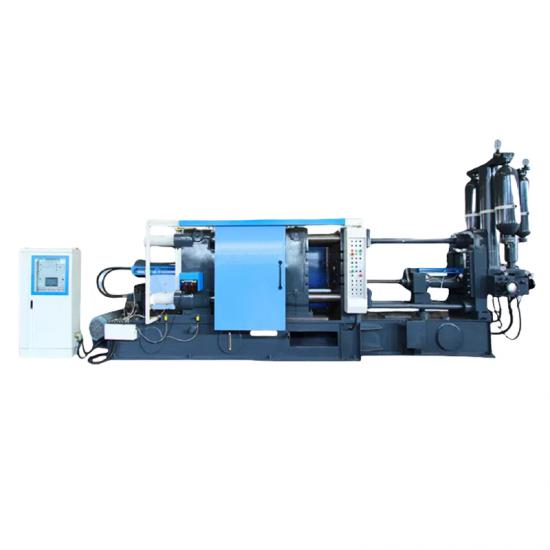
Die Form besteht ausbewegliche FormUndfeste FormDie
Die Trennfläche bezeichnet den Bereich, der sich berührt, wenn die beiden Teile geschlossen sind. Gemäß den Anforderungen der Werkzeugherstellung sollte die Trennfläche des beweglichen und des festen Werkzeugkerns 0,15–0,35 mm höher liegen als die Trennfläche des Werkzeugrahmens, um zu verhindern, dass Material von der Trennfläche abfliegt.
1. Im Allgemeinen handelt es sich eher um Maschinenprobleme, bei denen es an der Trennfläche neuer Formen zu großflächigen Materialablagerungen und lokalen Materialablagerungen kommt.
a. Die Klemmkraft ist gering und die Verriegelung ist nicht greifend. (Verriegelung mehrmals entriegeln, Verriegelungsstärke prüfen)
b. Ist der Ladedruck zu hoch? Ist die Strecke zu kurz?
c. Ob die Haltezeit zu kurz ist.
d. Ist es zu warm? (Normalposition 660)°~ 680°)
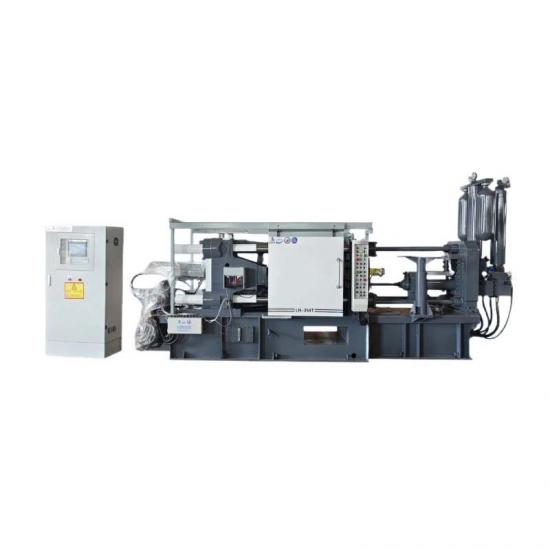
e. Überprüfen Sie die Druckgussmaschine auf Verschleiß am gebogenen Kern (gebogener Arm) oder an der Buchse. Ist der Spalt zu groß?
f. Ob die Maschinenwand im Gleichgewicht ist
2. Auch der Schimmel wird Probleme bereiten.
a. Die Form ist nicht positioniert. (Tragen Sie rotes Pulver auf die glatte und gut prüfbare Trennfläche des beweglichen Formkerns auf und (tragen Sie es im Allgemeinen auf die Trennfläche des Formkerns auf) prüfen Sie nach dem Verriegeln der Form, ob die Spuren des roten Pulvers auf der nicht behandelten Oberfläche des Trennmaterials die Produktionsanforderungen von mindestens 95 % erfüllen.)
b. Kleinere, kürzere oder tiefere Auslassöffnung im Die-Core-Bereich (-0,15 mm oder mehr), einfacher zu fliegen
3. Massenproduktion (mehr als 25.000 Mal) von abgeworfenem Formtrennflächenmaterial (alte Form)
A.Prüfen Sie, ob die Trennfläche für das herausspritzende Material zusammengebrochen ist, ob die Entlüftungsnut zu tief ist oder ob Fremdkörper wie z. B. nicht entfernte Aluminiumschlacke vorhanden sind, sodass sich die Form nicht schließen kann und herausspritzendes Material entsteht.
b. Prüfen Sie, ob die Höhe des Formrahmens und die Trennfläche des Formkerns korrekt eingestellt sind.
Die normale Schließvorrichtung ist wie folgt: Die obere und untere Trennfläche des Werkzeugkerns treffen aufeinander, und zwischen der oberen und unteren Trennfläche des Werkzeugrahmens besteht ein Spalt von 0,3-0,7 mm.
Bei der Langzeitproduktion von Produkten kann es zu Verformungen der Form kommen, wobei der Formkasten an den Kanten der oberen und unteren Trennfläche auf Fremdkörper trifft oder diese deutlich anhaften, sodass die obere und untere Trennfläche des Formkerns keinen Kontakt mehr haben und nicht mehr an der richtigen Position zusammenpassen, was zu einem Spalt mit abstehenden Kanten und dem Phänomen des Abspringens führt.