Aluminium-DruckgusslegierungDas Schmelzen ist ein wichtiger Prozess im Druckgussverfahren. Wird dieser Prozess nicht streng kontrolliert, steigt der Schlacken- und Gasgehalt der Aluminiumschmelze (Al), und die chemische Zusammensetzung verändert sich. Dies führt zu Poren, Oxidationsschlacke, Lunkerbildung und einer unzulässigen chemischen Zusammensetzung im Gussteil und beeinträchtigt dessen Qualität.
Aluminium-DruckgusslegierungAluminium absorbiert leicht Luft und oxidiert während des Schmelzprozesses. Beim kontinuierlichen Schmelzen entsteht Oxidationsschlacke an der Oberfläche und im Inneren der Aluminiumschmelze. Die Schmelzrohstoffe werden in Aluminiumbarren und Recyclingmaterialien unterteilt. Der Schlackengehalt von Recyclingmaterialien ist höher als der von Aluminiumbarren. Nach dem Schmelzen erhöht sich der Anteil der Oxidationsschlacke in der Aluminiumschmelze entsprechend. Die Oxidationsschlacke wird leicht vom Gas in der Aluminiumschmelze adsorbiert, wodurch die Gasausscheidung erschwert wird. Durch das Vorhandensein von Gas und Oxidationseinschlüssen in der Aluminiumschmelze entstehen beim Druckguss Lunker, Poren, Schlackeneinschlüsse und andere Defekte.
Hochwertiges flüssiges Aluminium sollte eine geeignete chemische Zusammensetzung, einen geringen Gehalt an Gasen und Oxidationseinschlüssen, gute Gießeigenschaften und zufriedenstellende mechanische Eigenschaften der Gussteile aufweisen. Ausgehend von den Hauptprozessschritten, die die Qualität des flüssigen Aluminiums beeinflussen, werden die Auswirkungen jedes einzelnen Schritts untersucht, um die optimalen Prozessparameter zu ermitteln. Dadurch wird die Qualität des flüssigen Aluminiums effektiv verbessert und somit die Produktionsanforderungen für Druckgussteile erfüllt. Flüssiges Aluminium enthält viele Arten von Einschlüssen. Neben Materialablagerungen aus dem Ofenkörper stammen die meisten davon aus Recyclingmaterialien. Diese Recyclingmaterialien bilden während des Einbringens und Schmelzens Oxideinschlüsse wie Aluminiumoxid und Magnesiumoxid.
Da die recycelten Materialien nicht absolut sauber sein können und an den Oberflächen der Angüsse und fehlerhaften Druckgussteile ölige Substanzen haften bleiben und sie relativ feucht sind, entstehen beim Schmelzprozess große Mengen an Rauch und Wasserdampf, die die Hauptquelle für Wasserstoff darstellen. Dichtemessungen und metallografische Analysen von Aluminiumbarren vor dem Schmelzen und von recycelten Materialien nach dem Gießen im selben Ofen ergaben, dass der Wasserstoffgehalt und die Einschlüsse in den recycelten Materialien deutlich zugenommen hatten.
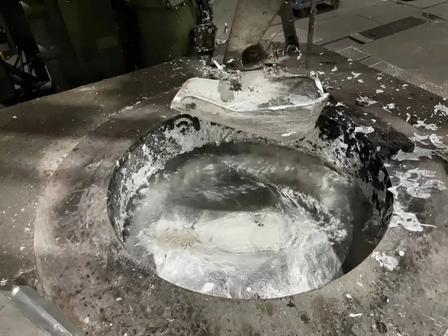
(1) Beim Schmelzen von Aluminiumlegierungen müssen die Recyclingmaterialien klar klassifiziert werden; bei Gussteilen mit dichter innerer Struktur und Anforderungen an die Luftdichtheit wird der Anteil an Recyclingmaterialien auf 30 % begrenzt, während der Anteil an Recyclingmaterialien bei normalen Gussteilen auf 40 % erhöht werden kann.
(2) Durch die Aufrechterhaltung der Schmelztemperatur von flüssigem Aluminium bei 720-750℃ kann die Absorption von flüssigem Aluminium verringert werden.
(3) Um sicherzustellen, dassRaffinierung und EntgasungUm dies zu erreichen, darf die Raffinations- und Entgasungszeit der Aluminiumlegierung nicht weniger als 8 Minuten betragen.
(4) Der Fe-Gehalt in der Aluminiumlegierung ADC12 sollte auf 0,70%-0,85% eingestellt werden.