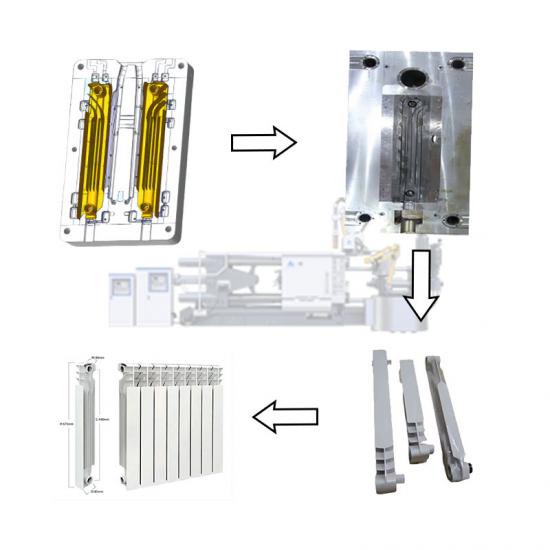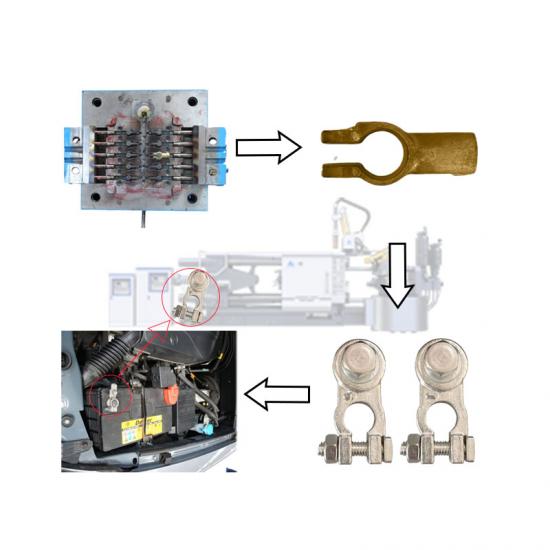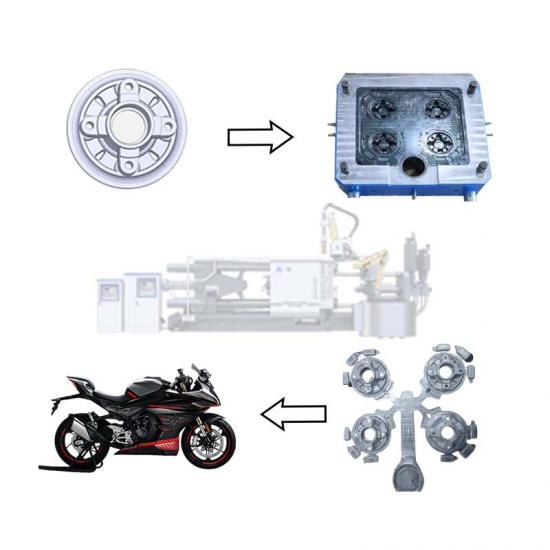
01. Kurze Einführung in die Druckgussindustrie
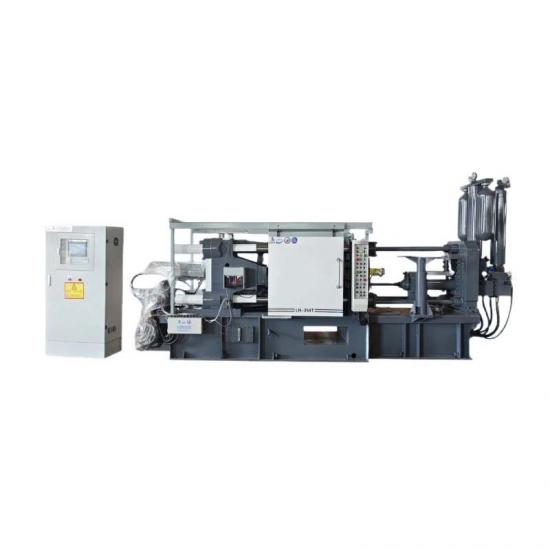
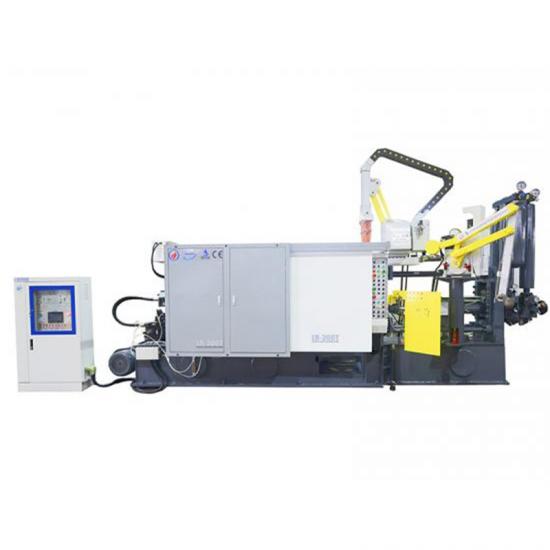
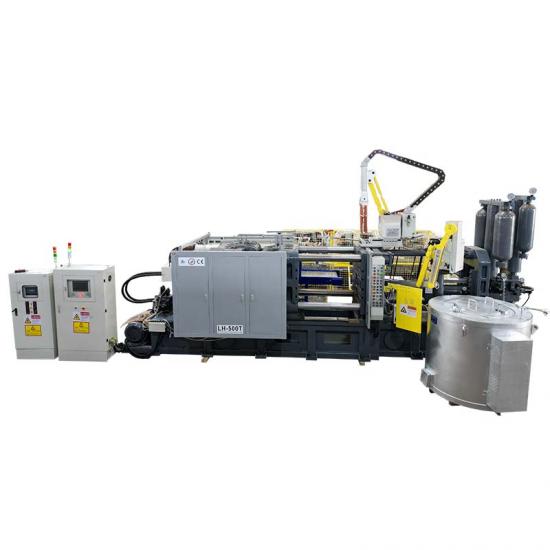
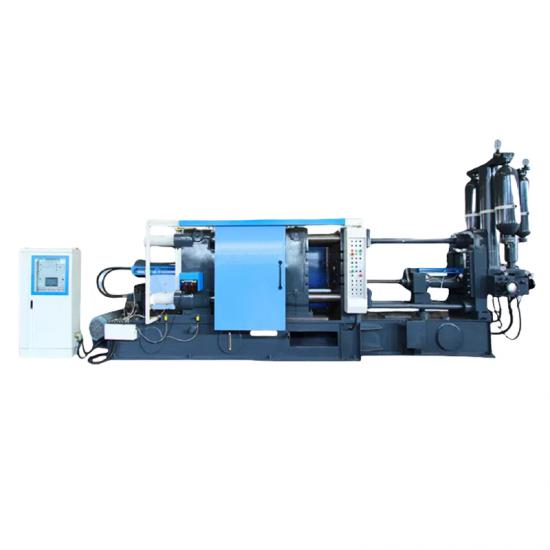
Gegenwärtig handelt es sich bei der überwiegenden Mehrheit der Druckgießmaschinen um Druckgießmaschinen mit hydraulischem Getriebe. Die Kraft des hydraulischen Getriebesystems wird durch eine motorbetriebene Ölpumpe bereitgestellt. Im Zuge der Prozessänderungen beim Druckgießen benötigt die Druckgießmaschine in verschiedenen Prozessen unterschiedliche Durchflussmengen und Drücke und muss daher auf Durchfluss- und Druckventile zurückgreifen, um die für die verschiedenen Prozesse erforderlichen unterschiedlichen Durchflussmengen und Drücke anzupassen. Bei relativ großen Laständerungen kann die Ausgangsleistung der Dosierpumpe nicht angepasst werden, sodass die überschüssige Energie nur im Prallblech verbraucht wird, was zu Ölleckagen, einem Anstieg der Öltemperatur und damit zu verstärktem Verschleiß verschiedener Ventile führt. Dies verursacht hohe Öltemperaturen, übermäßige Motorgeräusche und eine verkürzte mechanische Lebensdauer. Und üblicherweise ist bei der Auslegung des Motors die Leistung viel höher als der tatsächliche Bedarf, es gibt das Phänomen des „großen Pferdewagens“, was zu einer großen Verschwendung elektrischer Energie führt. Daher ist es von großer Bedeutung, den Einsatz von Frequenzumrichtern in Druckgussmaschinen zu fördern, um Energieverschwendung zu reduzieren.
02. Funktionsprinzip des Hydrauliksystems einer Druckgussmaschine – Übersicht
(1) Überblick über das Funktionsprinzip der Druckgießmaschine
Die hydraulische Einspritzmaschine ist eine typische Anlage für periodischen Betrieb. Ihr vollständiger Arbeitszyklus (Prozess) lässt sich grob in folgende Phasen unterteilen: Klemmen, Vorbereiten, Einspritzen, Kernziehen, Öffnen, Einpressen, Kühlen, Akkumulieren usw. In jeder Phase wird durch die Ölpumpenmotorpumpe Hydrauliköl in die einzelnen Zylinder des Antriebsgetriebes gepumpt, wobei eine Reihe von Aktionen ausgeführt wird. Jede Stufe erfordert unterschiedliche Drücke und Durchflussmengen. Bei Hydrauliksystemen unterscheiden sich die Anforderungen an Druck und Durchflussmenge in den einzelnen Stufen. Die Leistung des Ölpumpenmotors richtet sich nach der maximalen Lastverteilung im Betriebsprozess. Bei einer Druckgießmaschine ist im Arbeitszyklus nur die Hochdruckklemm- und die anschließende Spritzphase stärker belastet, die Belastung in den anderen Arbeitsphasen ist in der Regel geringer. Während des Kühlprozesses ist die Belastung nahezu null. Bei Ölpumpenmotoren wird der Prozess der Druckgussmaschine durch Änderungen des Lastzustands angetrieben. Die quantitative Pumpe im Hydrauliksystem sorgt mit konstanter Drehzahl für einen konstanten Durchfluss. Der erforderliche Arbeitsdruck und Durchfluss werden über ein Druck- und ein Durchflussproportionalventil geregelt. Durch Anpassen der Öffnung des Druck- oder Durchflussproportionalventils kann der Druck oder die Durchflussrate gesteuert werden. Das überschüssige Hydrauliköl fließt durch das Überdruckventil zurück. Dieser Vorgang wird als Hochdruckabschaltung bezeichnet, und der dadurch verursachte Energieverlust beträgt in der Regel etwa 50 %.
(2) Überblick über das Energiesparprinzip der Druckgießmaschine
Gemäß dem Funktionsprinzip der Druckgießmaschine ist die Hochdruckabschaltung eine Verschwendung von Energie des Ölpumpenmotors. Die Produktion von Druckgussmaschinen in meinem Unternehmen nutzt diese Eigenschaft besonders. Der Stromvektorumrichter passt die Drehzahl des Ölpumpenmotors entsprechend den Anforderungen des Produktionsprozesses der Druckgussmaschine an und regelt sie mittels Frequenzumrichter. Entsprechend den erforderlichen Druck- oder Durchflussparametern der Druckgussmaschine und der Rückkopplungssignal-Synchronsteuerung wird das Proportional-Durchflussventil der Druckgussmaschine sowie das Proportional-Druckventil synchronisiert, wodurch die automatische Anpassung von Druck und Durchflussrate realisiert wird. Der Effekt entspricht der Umwandlung der Dosierpumpe in eine Verstellpumpe, wodurch der Rückfluss durch das Überdruckventil minimiert wird. Die Fördermenge der Ölpumpe entspricht dem vom gesamten System benötigten Druck und Durchfluss, und es entstehen keine Energieverluste durch Hochdrucküberlauf. Der Frequenzumrichter erfasst Druck und Durchfluss in jeder Arbeitsphase mittels Rückkopplungssignalen und passt die Drehzahl des Ölpumpenmotors automatisch an. Auf diese Weise ändert sich der Stromverbrauch des Ölpumpenmotors mit der Ausgangslast, um eine maximale Energieeinsparung zu erzielen, d. h. wirtschaftlich und praktisch zu sein. Viele Fabriken haben durch Transformation bemerkenswerte wirtschaftliche Vorteile erzielt.
(3) Leistungsaufnahme der Druckgießmaschine
Der Energieverbrauch der Druckgießmaschine gliedert sich im Wesentlichen in folgende Abschnitte:
- Energieverbrauch der Hydrauliksystem-Ölpumpe
- Elektrischer Energieverbrauch des Heizgeräts
- Leistungsaufnahme der Umwälzkühlwasserpumpe
In der Druckgießerei gibt es üblicherweise eine Kühlwasserpumpe, die von mehreren Druckgießmaschinen gemeinsam genutzt wird. Der Stromverbrauch des Hydraulikölpumpenmotors macht mehr als 80 % des Stromverbrauchs der gesamten Druckgießmaschine aus. Daher ist die Reduzierung des Stromverbrauchs der Schlüssel zur Energieeinsparung bei der Druckgießmaschine.
03. Beschreibung des Druckgussverfahrens
Beim Schließen und Entformen von Druckgussmaschinen benötigt das Formöffnungssystem einen geringeren Öldruck und die Öffnungszeit ist kürzer; Während für die Einspritzung, die Druckhaltung und das Kühlsystem ein höherer Öldruck und eine längere Zeit erforderlich waren, betrug diese in der Regel 40 bis 60 % eines Arbeitszyklus. Die Dauer jedes Arbeitsschritts hängt vom Werkstück ab; Die Länge der Unterbrechungsperiode hängt auch von der Bearbeitung des Werkstücks ab und kann manchmal auch keine Unterbrechungsperiode aufweisen. Wird die Einspritzschraube von einem Flüssigölmotor angetrieben, ist der Öldruck im Einspritzsystem höher. Das Gewicht der mit einer Druckgussmaschine bearbeiteten Werkstücke variiert von einigen zehn Gramm bis zu Zehntausenden von Gramm. Daher gibt es Druckgießmaschinen in kleinen, mittleren und großen Ausführungen. Die Zykluszeit für die Verarbeitung von wenigen zehn Gramm kleinen Werkstücken und die Verarbeitung von wenigen Kilogramm großen Teilen ist nicht gleich. Das heißt, bei derselben Druckgießmaschine müssen sich bei unterschiedlichem Rohmaterial des Werkstücks auch der Druck und die Zeit in den einzelnen Prozessschritten ändern.
04. Abschätzung des Energieeinsparungsnutzens
(1) Bewertungsgrundlage:
Der Wirkungsgrad des Motors wird auf 70 % geschätzt, die Stromeinsparung auf 35–45 %. Die Gesamtleistung der Transformation beträgt 22 kW × 5 = 110 kW. Der Strompreis beträgt 0,7 Yuan/kWh. Das System arbeitet 24 Stunden am Tag, 30 Tage im Monat, 12 Monate im Jahr, und die Wahrscheinlichkeit beträgt 85 %. Ideale Energiesparrate = {1-(30/50)³}*100%=(1-0,216)*100%=78,4%
Nach unserer Einschätzung sollte die konservative Sparquote bei etwa 45 % liegen.
(2) Nutzenbewertung:
Tägliche Energieeinsparung = Motorleistung × Motorwirkungsgrad × Energieeinsparungsrate × 24 Stunden × Schaltrate = 110 kW × 70 % × 40 % × 24 h × 85 % = 628,3 Grad
Monatliche Stromeinsparung = 628,3 × 30 × 0,7 = 13194,7 Yuan
Jährliche Ersparnis = 13194,7 × 12 = 158336,4 Yuan
(3) Gesamtinvestitionskosten:
Gesamtinvestitionskosten = Motorleistung × 1,2 × Stückpreis = 110 kW × 1,2 × 1000 Yuan/kW = 132.000 Yuan
(4) Amortisationszeit der Investition:
Amortisationszeit = Investitionskosten ÷ monatliche Stromeinsparung = 132.000 Yuan ÷ 13.194,7 Yuan = Oktober
05. Geräteauswahl und tägliche Wartung
Der Hochleistungs-Stromvektor-Frequenzumrichter der Serie ABB590PR wurde ausgewählt, um die gleiche Leistung wie der Hauptölpumpenmotor der Druckgießmaschine zu gewährleisten.
Die internen Kernkomponenten des Wechselrichters sind importierte Bauteile, um die Qualität des Wechselrichters und seine Lebensdauer bei normalem Gebrauch zu gewährleisten.
(1) Die durchschnittliche Lebensdauer des Lüfters im Frequenzumrichter und im Schaltschrank beträgt 2 Jahre. Bitte reinigen Sie die Lüfter täglich, um Verstopfungen durch Staub zu vermeiden.
(2) Die Lebensdauer des Filter-Elektrolytkondensators des Frequenzumrichters beträgt bei normalem Gebrauch 3–5 Jahre. Bitte beachten Sie, dass er ausgetauscht werden muss.
(3) Der Aufstellungsort sollte möglichst weit von Feuchtigkeit und Staub entfernt sein; Metallstaub ist strengstens verboten.
06. Auswirkung nach der Transformation
Hohe Energieeinsparung: Nach der Umrüstung wurde die Dosierpumpe durch eine energiesparende Verstellpumpe ersetzt. Das Hydrauliksystem der Druckgießmaschine ist nun optimal auf den gesamten Leistungsbedarf der Maschine abgestimmt. Es treten keine Hochdruckdrosselung und keine Energieverluste durch Überlauf auf, wodurch eine Energieeinsparung von 20 % bis 60 % erzielt werden kann.
Hohe Effizienz: Vor der Umgestaltung liegt der Leistungsfaktor im Allgemeinen bei 0,5 bis 0,8, nach der Umgestaltung kann er mehr als 0,96 erreichen. Dadurch kann der Leistungsfaktor des Netzes deutlich verbessert, der Blindstrom reduziert und somit die Leitungsverluste verringert werden. Bei Stromversorgungsanlagen spielt es eine Rolle bei der Erhöhung der Kapazität.
Hohe Zuverlässigkeit: Beibehaltung des ursprünglichen Steuermodus und Ölkreislaufs der Druckgießmaschine für den Standby-Betrieb, rechtzeitige Alarmierung bei Auftreten eines Fehlers, mit Schutz vor Überdruck, Überstrom, Überlastung, Überhitzung, Unterdruck und Kurzschluss gegen Erde sowie anderen Schutzfunktionen, aber auch effektiver Schutz des Ölpumpenmotors. Nutzen Sie den Netz-/Energiesparmodus, damit die Produktion im Falle eines Ausfalls nicht beeinträchtigt wird.
Verlängern Sie die mechanische Lebensdauer und verbessern Sie die Umwelt: Sanftanlauf zur Reduzierung der Vibrationen beim Starten und Verriegeln der Form, Verlängerung der Lebensdauer von Ausrüstung und Form, Reduzierung des Lärms. Durch die Verbesserung der Arbeitsbedingungen wird die Erwärmung des Systems deutlich reduziert, die Öltemperatur stabilisiert und der Kühlwasserverbrauch um mehr als 30 % gesenkt. Verlängern Sie die Lebensdauer der Dichtungskomponenten, reduzieren Sie Ausfallzeiten und sparen Sie viele Wartungskosten.
07. Schlussfolgerung
Durch Stromeinsparung sollen Vorteile geschaffen werden; die Transformation des gesamten Stromeinsparungssystems soll eine Investition mit langfristigen Vorteilen bringen. Die energiesparende Umstellung reduziert gleichzeitig den Stromverbrauch und bietet einen hervorragenden Sicherheitsschutz für die Druckgussmaschine. Dies kommt dem Schutz des Motors und der Lebensdauer von Anlagenteilen wie elektronischen Bauteilen und Schaltern zugute. Darüber hinaus kann ein sanfter Motoranlauf erreicht werden, wodurch die Investitions- und Wartungskosten der Anlagen gesenkt, die Produktionseffizienz des Unternehmens gesteigert und regulatorische Vorteile erzielt werden. Die Wettbewerbsfähigkeit der Produkte des Unternehmens auf dem Markt steigern.