Fordern Sie ein Angebot an
Language : Deutsch

Deutsch

  • Was ist ein Roboterarm aus Druckguss?
    2024-04-03

    Was ist ein Roboterarm aus Druckguss?

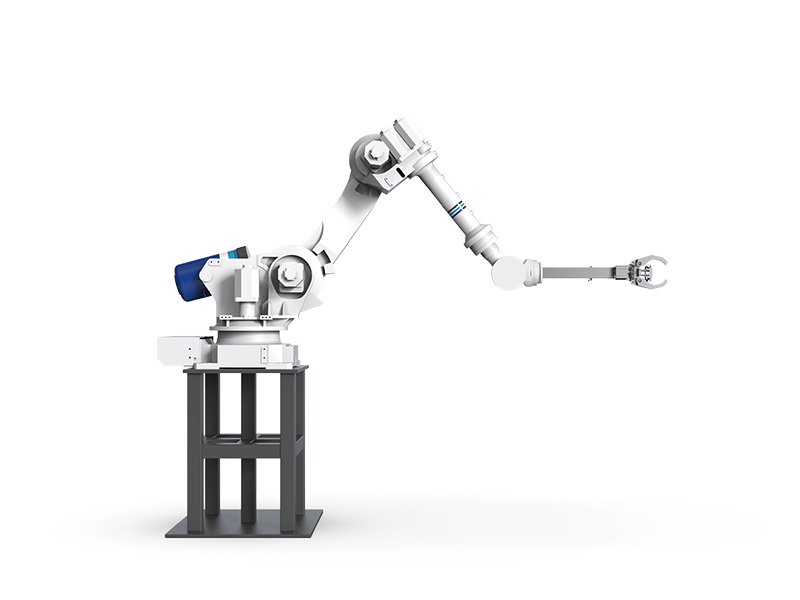
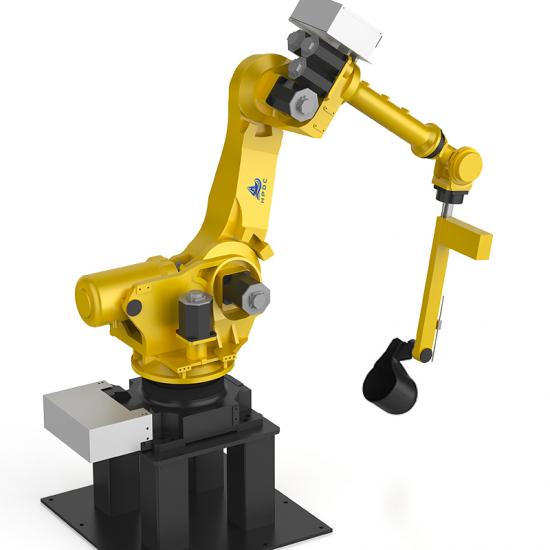
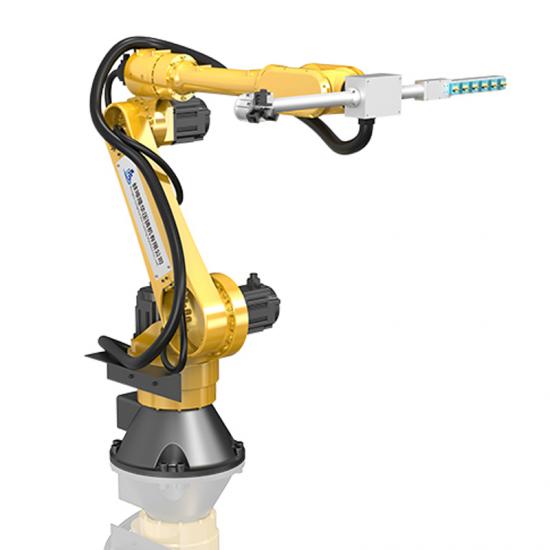
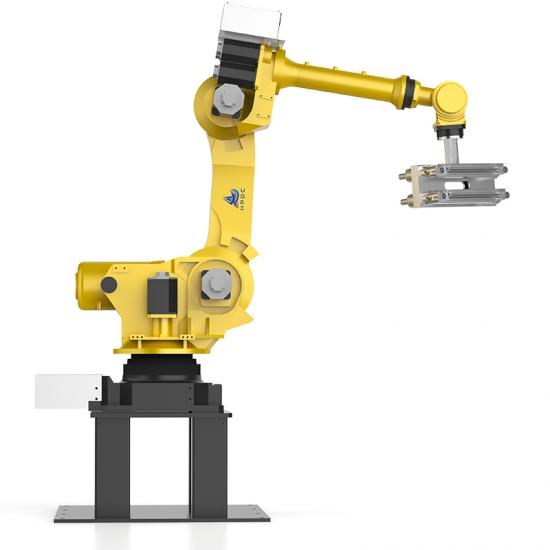
    Ein Druckguss-Roboterarm ist ein automatisiertes Gerät, das in einer Druckguss-Produktionslinie verwendet wird. Dabei handelt es sich in der Regel um einen mehrachsigen programmierbaren Roboterarm, der zur Ausführung verschiedener Aufgaben im Zusammenhang mit dem Druckgussprozess eingesetzt wird. Zu diesen Aufgaben können Formenwechsel, Teileentnahme, Gusskontrolle, Schlackenreinigung, Qualitätsprüfung usw. gehören. Roboterarme aus Druckguss bestehen typischerweise aus einer Reihe von Gelenkarmen, die jeweils durch einen Elektromotor oder einen hydraulischen Antrieb gesteuert werden können. Dadurch kann sich der Roboterarm im dreidimensionalen Raum bewegen und drehen, um verschiedene komplexe Operationen durchzuführen. Zu den Hauptmerkmalen und Funktionen des Druckguss-Roboterarms gehören: Flexibilität: Der Druckguss-Roboterarm verfügt über mehrachsige Freiheitsgrade und kann sich flexibel im dreidimensionalen Raum bewegen und betreiben, um sich an unterschiedliche Arbeitsumgebungen und Aufgabenanforderungen anzupassen. Genauigkeit: Durch den Einsatz fortschrittlicher Steuerungssysteme und Sensortechnologie verfügt der Druckguss-Roboterarm über eine hohe Positionierungsgenauigkeit und Bewegungsstabilität, was eine präzise Bedienung und Steuerung ermöglicht. Automatisierung: Druckguss-Roboterarme können so programmiert werden, dass sie Vorgänge automatisieren, wodurch manuelle Eingriffe und menschliche Fehler reduziert und die Produktionseffizienz und -konsistenz verbessert werden. Sicherheit: Sicherheitsfaktoren werden bei der Konstruktion und dem Betrieb berücksichtigt, und es werden Antikollisionsgeräte und Sicherheitskontrollsysteme eingesetzt, um die Sicherheit von Bedienern und Geräten zu gewährleisten. Vielseitigkeit: Der Druckguss-Roboterarm kann flexibel konfiguriert und an unterschiedliche Produktionsanforderungen und Aufgabenanforderungen angepasst werden, um eine Vielzahl von Funktionen und Anwendungen zu erreichen. Durch die Einführung von Druckguss-Roboterarmen kann die Druckguss-Produktionslinie einen höheren Grad an Automatisierung und Produktionseffizienz erreichen, Arbeitskosten und Produktionszyklen reduzieren sowie die Produktqualität und Wettbewerbsfähigkeit verbessern.
    Weiterlesen
  • Wie lassen sich die Kosten beim Druckguss sinnvoll kontrollieren?
    2024-03-29

    Wie lassen sich die Kosten beim Druckguss sinnvoll kontrollieren?

    ImDruckgussindustrieEine angemessene Kostenkontrolle ist für den Geschäftsbetrieb und die Wettbewerbsfähigkeit des Unternehmens von entscheidender Bedeutung. Hier sind einige Methoden und Strategien, die dabei helfen können.DruckgussunternehmenKosten effektiv kontrollieren: 1. Materialkostenkontrolle: Um die Rohstoffkosten zu senken, wählen Sie geeignete Legierungsmaterialien aus und stellen Sie sinnvolle Kombinationen entsprechend den Konstruktions- und Leistungsanforderungen des Produkts zusammen. Knüpfen Sie langfristige und stabile Kooperationsbeziehungen mit Lieferanten und streben Sie nach günstigeren Preisen und Zahlungsbedingungen. Die Preisschwankungen auf dem Rohstoffmarkt sollten regelmäßig beurteilt und überwacht werden, und die Beschaffungsstrategien sollten flexibel angepasst werden. 2. Optimierung des Produktionsprozesses: Durch OptimierungDruckgussverfahrenParameter, Produktionseffizienz und Kapazitätsauslastung werden verbessert und die Produktionskosten gesenkt. Die Instandhaltung und das Management der Anlagen müssen verbessert werden, um einen stabilen Anlagenbetrieb zu gewährleisten und Ausfallzeiten zu reduzieren. Nutzen Sie die erweiterten Funktionen.AutomatisierungstechnikUndintelligentManagementsysteme zur Verbesserung der Produktionsautomatisierung und zur Senkung der Arbeitskosten. 3. Kostenkontrolle bei Werkzeugkonstruktion und -herstellung: Hochwertige, langlebige Formen entwerfen und herstellen, um die Häufigkeit des Formenwechsels und die Wartungskosten zu reduzieren. Nutzen Sie die erweiterten Funktionen.FormenbauTechnologien und Materialien zur Verbesserung der Genauigkeit und Lebensdauer der Werkzeugverarbeitung sowie zur Senkung der Herstellungskosten. 4. Qualitätsmanagement und Verbesserung der Produktionseffizienz: Ein solides Qualitätsmanagementsystem etablieren, die Qualitätskontrolle von Rohstoffen und Produktionsprozessen verstärken und die Fehlerquote sowie die Nacharbeitskosten reduzieren. Führen Sie Optimierungen und Verbesserungen der Produktionsprozesse durch, um die Erstausbeute der Produkte zu erhöhen und Ausschuss und Produktionsverluste zu reduzieren. 5. Kostenbewusstseinsschulung und Teamzusammenarbeit: Fördern Sie das Kostenbewusstsein aller Mitarbeiter, ermutigen Sie die Mitarbeiter zu einer wirtschaftlichen Produktion und unterbreiten Sie Kosteneinsparungsvorschläge und -pläne. Teamarbeit und Kommunikation stärken, die Koordination zwischen verschiedenen Abteilungen fördern und gemeinsam die Unternehmenskosten senken. 6. Kostenkontrolle für Energie und Umweltschutz: Setzen Sie energiesparende und umweltfreundliche Produktionsanlagen und -prozesse ein, um den Energieverbrauch und die Schadstoffemissionen zu reduzieren und die Kosten für Energie und Umweltschutz zu senken. Die Abfallverwertung und Ressourcennutzung stärken, die Kosten der Abfallbehandlung senken und eine Kreislaufwirtschaft sowie eine nachhaltige Entwicklung erreichen. Die umfassende Umsetzung der oben genannten Maßnahmen kann D...
    Weiterlesen
  • Häufige Probleme und Lösungen für Druckgussformen
    2024-03-22

    Häufige Probleme und Lösungen für Druckgussformen

    Bei Druckgussformen können während des Gebrauchs einige häufige Probleme auftreten. Im Folgenden sind einige häufige Probleme und mögliche Lösungen aufgeführt: Schimmelverschleiß: Problembeschreibung: Langfristiger Gebrauch oder unsachgemäßer Gebrauch können zu einem Verschleiß der Formoberfläche führen und die Qualität der Teile und die Lebensdauer der Form beeinträchtigen. Lösung: Überprüfen und warten Sie Formen regelmäßig und reparieren und ersetzen Sie stark verschlissene Teile umgehend. Wählen Sie verschleißfeste und korrosionsbeständige Formmaterialien, um die Haltbarkeit der Form zu verbessern. Optimieren Sie das Formdesign, reduzieren Sie Reibung und Verschleiß und erhöhen Sie die Lebensdauer der Form. Schimmelrisse: Problembeschreibung: Langfristiger Gebrauch oder Metallermüdung können zu Rissen in der Form führen, die sich auf die Teilequalität und die Lebensdauer der Form auswirken. Lösung: Kontrollieren Sie die entsprechende Metalltemperatur und den entsprechenden Druck, um zu verhindern, dass das Metall zu schnell abkühlt oder übermäßiger Belastung ausgesetzt wird. Verstärken Sie die Vorbehandlung und Wärmebehandlung der Oberfläche und des Inneren der Form, um die Festigkeit und Haltbarkeit der Form zu verbessern. Optimieren Sie das Design der Formstruktur, um Spannungskonzentrationen und Ermüdungsrisse zu reduzieren. Schimmel steckt fest: Problembeschreibung: Während des Gebrauchs kann die Form aufgrund von Staubansammlungen, schlechter Schmierung oder beschädigten Teilen festsitzen, was die Produktionseffizienz beeinträchtigt. Lösung: Reinigen und pflegen Sie die Form regelmäßig, um die Form sauber und geschmiert zu halten. Verwenden Sie hochwertige Formschmiermittel, um Reibung und Anhaften zwischen Teilen zu reduzieren. Ersetzen Sie beschädigte Teile rechtzeitig, um den normalen Betrieb der Form sicherzustellen. Schimmel erzeugt Luftlöcher: Problembeschreibung: Während des Formgussprozesses kann es zu Porosität kommen, die die Oberflächenqualität und die Dichtungsleistung des Teils beeinträchtigt. Lösung: Optimieren Sie das Design des Angusssystems, um Gaseinschlüsse und Blasenbildung zu reduzieren. Kontrollieren Sie die Temperatur und den Druck des Metalls, um eine ungleichmäßige Abkühlung des Metalls und Gaseinschlüsse zu vermeiden. Verwenden Sie geeignete Gasabscheider oder verbessern Sie die Metallentgasung, um die Porenbildung zu reduzieren. Nichtübereinstimmung der Formstruktur: Problembeschreibung: Es kann zu strukturellen Abweichungen zwischen den Formteilen kommen, die die Genauigkeit und Qualität der Teile beeinträchtigen. Lösung: Stärken Sie die Formmontage und das Debugging, um die Übereinstimmungsgenauigkeit und Maßhaltigkeit der Teile sicherzustellen. Optimieren Sie das Formdesign, reduzieren Sie Lücken und Fehler zwischen Teilen und verbessern Sie die Formanpassung . Im Folgenden sind einige häufig auftretende Probleme mit Druckgussformen und deren mögliche Lösungen aufgeführt. Konkrete Situationen müssen anhand d...
    Weiterlesen
  • Häufige Probleme und Lösungen für Aluminiumlegierungs-Druckguss
    2024-03-15

    Häufige Probleme und Lösungen für Aluminiumlegierungs-Druckguss

    Aluminiumlegierungs-DruckgussIm Produktionsprozess können verschiedene häufig auftretende Probleme auftreten. Hier sind einige häufige Probleme und ihre Lösungen: Spaltöffnungen (Bläschen): Problembeschreibung: Porosität tritt an der Oberfläche oder im Inneren auf.Aluminiumlegierungsgusswas sich auf Aussehen und Leistung auswirkt. Lösung: Vermeiden Sie Gaseinschlüsse und -ansammlungen durch Optimierung des Werkzeugdesigns und der Prozessparameter. Verwenden Sie ein geeignetes Gießsystem, um die Metallfüllgeschwindigkeit zu erhöhen und Gaseinschlüsse zu reduzieren. Fügen Sie eine angemessene Menge Gasentferner hinzu oder verbessern Sie die Entgasungsbehandlung des Metalls. Thermische Risse: Problembeschreibung: Beim Abkühlprozess von Aluminiumlegierungsgussteilen entstehen Risse, die deren mechanische Eigenschaften beeinträchtigen. Lösung: Kontrollieren Sie die Gießtemperatur und die Abkühlgeschwindigkeit, um thermische Spannungen durch schnelles Abkühlen zu vermeiden. Um die thermische Spannung zu reduzieren, sollten vorgeheizte Formen oder vorgeheizte Metallwerkstoffe verwendet werden. Optimieren Sie die Metallzusammensetzung und das Legierungsverhältnis, um die Rissneigung des Metalls zu verringern. Kaltrissbildung (Kaltrissbildung): Problembeschreibung: In Aluminiumlegierungsgussteilen treten nach dem Abkühlen Risse auf, üblicherweise in dünnwandigen Bereichen oder Ecken. Lösung: Um Spannungskonzentrationen zu reduzieren, sollten geeignete Entspannungswinkel und Kantenfasen entworfen werden. Um Gewebestress zu reduzieren, sollten geeignete Glüh- oder Alterungsbehandlungen angewendet werden. Die Werkzeugkonstruktion wurde optimiert, um Spannungen durch ungleichmäßige Werkzeugschrumpfung zu reduzieren. Größenabweichung: Problembeschreibung: Die Abmessungen der Aluminiumlegierungsgussteile entsprechen nicht den Konstruktionsvorgaben. Lösung: Um die Metallschrumpfung zu reduzieren, müssen die Gießtemperatur und die Abkühlgeschwindigkeit kontrolliert werden. Um die Auswirkungen von Formverformungen auf die Abmessungen zu minimieren, sollten geeignete Formmaterialien und Kühlsysteme eingesetzt werden. Die Formen müssen regelmäßig überprüft und gewartet werden, um die Genauigkeit und Stabilität der Formen zu gewährleisten. Oberflächenfehler: Problembeschreibung: Auf der Oberfläche von Aluminiumlegierungsgussteilen treten Defekte wie Oxidation, Poren oder Einschlüsse auf. Lösung: Optimierung der Oberflächenbehandlung der Form und der Sprühbeschichtung zur Verbesserung der Oberflächenbeschaffenheit und Oxidationsbeständigkeit. Durch Kontrolle der Gießgeschwindigkeit und -temperatur lassen sich Metalloxidation und Gaseinschlüsse reduzieren. Das Belüftungs- und Kühlsystem der Form sollte verstärkt werden, um den Temperaturgradienten an der Formoberfläche zu reduzieren und die Entstehung von Oberflächenfehlern zu vermeiden. Die oben genannten Punkte beschreiben einige häufige Probleme beim Aluminium-Druckguss und deren Lösungen. In der tatsächlichen Produ...
    Weiterlesen
  • Kann die Druckgussmaschine Edelstahl drucken?
    2024-03-07

    Kann die Druckgussmaschine Edelstahl drucken?

    Typischerweise sind Druckgussmaschinen nicht für den direkten Druckguss von Edelstahl geeignet. Dies liegt daran, dass Edelstahl normalerweise einen höheren Schmelzpunkt und eine höhere Flüssigkeitsviskosität sowie eine höhere Erstarrungsschrumpfung aufweist. Diese Eigenschaften machen den Druckgussprozess von Edelstahl relativ schwierig. Obwohl Edelstahl im Allgemeinen einen höheren Schmelzpunkt hat, gibt es spezielle Hochdruckgussgeräte und -verfahren, mit denen Edelstahlteile gegossen werden können. Diese Geräte und Prozesse sind häufig in der Lage, ausreichend Druck und Temperatur bereitzustellen, um den Edelstahl zu schmelzen und in die Form einzuspritzen. Diese Geräte und Prozesse sind jedoch kostspielig und erfordern eine strenge Prozesskontrolle und Gerätewartung. Daher eignen sich Druckgussmaschinen im Allgemeinen besser zum Gießen von Metallen mit niedrigem Schmelzpunkt wie Aluminiumlegierungen , Magnesiumlegierungen , Zinklegierungen usw. Für Metalle mit hohem Schmelzpunkt wie Edelstahl werden normalerweise andere Verarbeitungsverfahren verwendet, z Sandguss, Feinguss usw.
    Weiterlesen
  • Welche Klassifizierungen gibt es für Druckgussformen?
    2023-02-23

    Welche Klassifizierungen gibt es für Druckgussformen?

    Druckgussformen können je nach Aufbau und Verwendung in verschiedene Kategorien eingeteilt werden. Im Folgenden sind gängige Klassifizierungen von Druckgussformen aufgeführt : Klassifizierung nach Struktur: Kaltkammer-Matrize: Geeignet zum Gießen von Metallen mit hohem Schmelzpunkt, wie Aluminiumlegierungen , Kupferlegierungen usw. In einer Kaltkammer-Druckgussmaschine wird geschmolzenes Metall durch eine Düse in den zu gießenden Formhohlraum geleitet. Heißkammerform: Geeignet zum Gießen von Metallen mit niedrigem Schmelzpunkt, wie z. B. Zinklegierungen , Magnesiumlegierungen usw. In einer Heißkammer-Druckgussmaschine wird die Form teilweise in geschmolzenes Metall eingetaucht, das von einem Kolben in den Formhohlraum gedrückt wird. Nach Verwendung klassifiziert: Stanzmatrize (Trim Die): Eine Matrize, mit der die Form eines Druckgussteils auf die endgültige Größe zugeschnitten wird. Hydraulische Matrize: Eine Form, mit der während des Druckgussverfahrens hydraulischer Druck ausgeübt wird, um Druckgussteile zu formen . Spritzgussform: Eine Form, die zum Einspritzen von geschmolzenem Metall während des Druckgussprozesses verwendet wird. Nach Form und Funktion klassifiziert: Einzelhohlraumform: Eine Form, die jeweils nur ein Teil herstellen kann. Matrize mit mehreren Hohlräumen: Eine Form, die mehrere identische oder unterschiedliche Teile gleichzeitig herstellen kann. Runner Die: Eine Form, die dazu dient, den Weg und die Geschwindigkeit der in die Form fließenden Metallflüssigkeit zu steuern. Kernziehmatrize: Eine Form, mit der während des Druckgussprozesses Teile mit komplexen Innenstrukturen entnommen werden . Bei diesen Klassifizierungen handelt es sich lediglich um allgemeine Klassifizierungen. In tatsächlichen Anwendungen können Druckgussformen je nach Produktionsanforderungen individuell angepasst und kombiniert werden.
    Weiterlesen
  • Was bedeuten Stanzen und Gießen mechanisch?
    2024-02-16

    Was bedeuten Stanzen und Gießen mechanisch?

    Stanzen: Beim Stanzen wird ein Metallblech in eine Form gelegt und dann durch Schlag oder Druck in die gewünschte Form verformt. Beim Stanzvorgang werden üblicherweise eine Stanzmaschine und eine Matrize verwendet, und die Matrize drückt das Blech in die gewünschte Form, z. B. flach, gebogen, konvex oder konkav usw. Das Stanzen eignet sich für die Herstellung großer Mengen an Blechteilen , wie Karosserieteile von Automobilen, Gehäuse von Haushaltsgeräten usw. Gießen : Beim Gießen handelt es sich um einen Prozess, bei dem geschmolzenes Metall in eine Form gegossen und verfestigt wird, um die gewünschte Form zu erhalten. Beim Gussverfahren wird üblicherweise eine Metallform oder Sandform verwendet und geschmolzenes Metall in die Form eingespritzt. Nachdem das Metall abgekühlt und erstarrt ist, wird die Form geöffnet, um den Guss zu erhalten. Das Gießen eignet sich zur Herstellung großer, komplex geformter Teile wie Motorblöcke, mechanische Teile usw. Im Allgemeinen eignet sich das Stanzen für die Herstellung dünner Blechteile und die Großserienfertigung, während sich das Gießen für die Herstellung großer, komplex geformter Teile und die Einzelstückfertigung eignet.
    Weiterlesen
  • Häufige Probleme beim Druckguss: Kaltlauf
    2024-02-18

    Häufige Probleme beim Druckguss: Kaltlauf

    Kalt geschlossenInDruckgussteileKaltstellen bezeichnet Defekte, die durch die Erstarrung des flüssigen Metalls in bestimmten Bereichen oder Teilen aufgrund einer zu hohen Abkühlgeschwindigkeit beim Gießen der Form entstehen. Dies beeinträchtigt die Dichtigkeit, Festigkeit und das Aussehen des Bauteils. Im Folgenden werden einige häufige Ursachen für Kaltstellenprobleme beim Druckguss und deren Lösungen aufgeführt:   1.FormendesignProbleme: Ursache des Problems: Die Konstruktion der Form ist unzweckmäßig, was zu einer ungleichmäßigen Abkühlgeschwindigkeit der Metallschmelze während des Füllvorgangs führt. Lösung: Optimierung des Formdesigns, Hinzufügen eines Kühlsystems, Anpassung der Formstruktur zur Verbesserung der Fließfähigkeit der Metallflüssigkeit in der Form, Gewährleistung einer gleichmäßigen Füllung der Metallflüssigkeit und Vermeidung einer zu schnellen Abkühlung.   2. Unsachgemäße Temperaturregelung der Metallflüssigkeit: Ursache des Problems: Die Temperatur der Metallflüssigkeit ist zu hoch oder zu niedrig, was zu einer ungleichmäßigen Abkühlgeschwindigkeit und zur Bildung einer Kälteisolierung führen kann. Lösung: Die Gießtemperatur der Metallflüssigkeit muss streng kontrolliert werden, um sicherzustellen, dass das Gießen in einem geeigneten Temperaturbereich erfolgt und übermäßige Temperaturgradienten vermieden werden.   3. Probleme bei der Gestaltung von Zugangssystemen: Ursache des Problems: Die Konstruktion des Ausgießsystems ist mangelhaft. Ist die Ausgießöffnung fehlerhaft konstruiert oder ungünstig positioniert, kann dies dazu führen, dass sich während des Befüllvorgangs eine Kaltversiegelung durch die Metallflüssigkeit bildet. Lösung: Optimieren Sie die Konstruktion des Gießsystems, passen Sie die Position und Form der Gießöffnung an, vergrößern Sie die Gießöffnung oder ändern Sie die Gießrichtung, um den Metallfluss und die Füllung zu fördern.   4. Zusammensetzung und Erstarrung von Metalllegierungen: Ursache des Problems: Die Zusammensetzung der Metalllegierung ist ungleichmäßig oder die Erstarrung ist mangelhaft, was dazu führen kann, dass die Metallschmelze während des Füllvorgangs ungleichmäßig erstarrt und eine Kaltversiegelung entsteht. Lösung: Die Zusammensetzung der Metalllegierung optimieren, die Durchmischung und Homogenisierung der Metallschmelze intensivieren und die Erstarrung und Fließfähigkeit der Metallschmelze sicherstellen.   5. Unsachgemäße Bedienung: Ursache des Problems: Eine unsachgemäße Steuerung durch den Bediener während des Druckgießprozesses, wie z. B. übermäßiger Druck, zu hohe Temperatur oder zu hohe Geschwindigkeit, kann ebenfalls dazu führen, dass sich während des Füllvorgangs eine Kaltversiegelung aus der Metallflüssigkeit bildet. Lösung: Die Bediener müssen so geschult werden, dass sie die Betriebsabläufe verstehen und korrekt anwenden, die Druckgussparameter strikt kontrollieren und Bedienungsfehler vermeiden. Durch die oben genannten Maßnahmen können Kaltfließprobleme bei Druckgussteilen wi...
    Weiterlesen
erste Seite 11 12 13 14 15 16 17 18 19 20 letzte Seite

insgesamt 37 Seiten

hinterlass eine Nachricht hinterlass eine Nachricht
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.
Zuhause

Produkte

Nachrichten

Kontakt