Fordern Sie ein Angebot an
Language : Deutsch

Deutsch

  • Industriebesuch – thailändisch-chinesisches Industriegebiet Rayong
    September 3,2024.

    Industriebesuch – thailändisch-chinesisches Industriegebiet Rayong

    Südostasien (Thailand) Druckgusskonferenz Industriebesuch – thailändisch-chinesisches Industriegebiet Rayong Am 17. Mai betraten die Southeast Asia (Thailand) Die Casting Conference und die Thailand New Energy Vehicle Industry Visiting Activity Visiting Group das thailändisch-chinesische Rayong Industrial Estate. Eine Gruppe von 49 Personen interagierte im Rayong Industrial Park Operation Center und inspizierte den Park. Das thailändisch-chinesische Industriegebiet Rayong liegt im Kerngebiet des östlichen Wirtschaftskorridors Thailands. Zu den Branchen des Parks gehören Autoteile, neue Energie, neue Materialien, Maschinen, elektronische Geräte, Smart Homes usw. Mit der starken Unterstützung der chinesischen und thailändischen Regierung wurde das thailändisch-chinesische Industriegebiet Rayong als landesweites Industriegebiet ausgewiesen. Überseeische Wirtschafts- und Handelskooperationszone“. Es ist eine Produktions- und Exportbasis sowie ein Industrieclusterzentrum für Chinas traditionell vorteilhafte Industrien und moderne aufstrebende Industrien in Thailand. Zukünftig soll daraus ein intelligenter ökologischer Industriepark entstehen, der industrielle Fertigung, Lagerlogistik und Gewerbeleben integriert. Während der dreitägigen Veranstaltung nahmen insgesamt 18 Experten, Wissenschaftler und Unternehmensvertreter aus dem Druckgussbereich an Vorträgen und Themenworkshops teil, 15 Unternehmen beteiligten sich an der Präsentation der vorgestellten Marken und bildeten zwei Inspektionsteams, um den Banpo von Toyota Motor zu besuchen Fabrik und Thailand-China Rayong Industrial Park für Besuche und Schulungen vor Ort. Diese pragmatische und zukunftsweisende internationale Veranstaltung der Druckgussindustrie bietet eine wichtige internationale Austauschplattform für die integrierte Entwicklung neuer Energiefahrzeuge und der Druckgussindustrie und fördert die Zusammenarbeit und Entwicklung der globalen Druckgussindustrie. (Beigetragen von der Gießereiabteilung der Chinesischen Gesellschaft für Maschinenbauingenieure)
    Weiterlesen
  • Willkommen zur internationalen Ausstellung für Stahlguss und Maschinenprodukte 2024 in der Türkiye
    2024-08-21

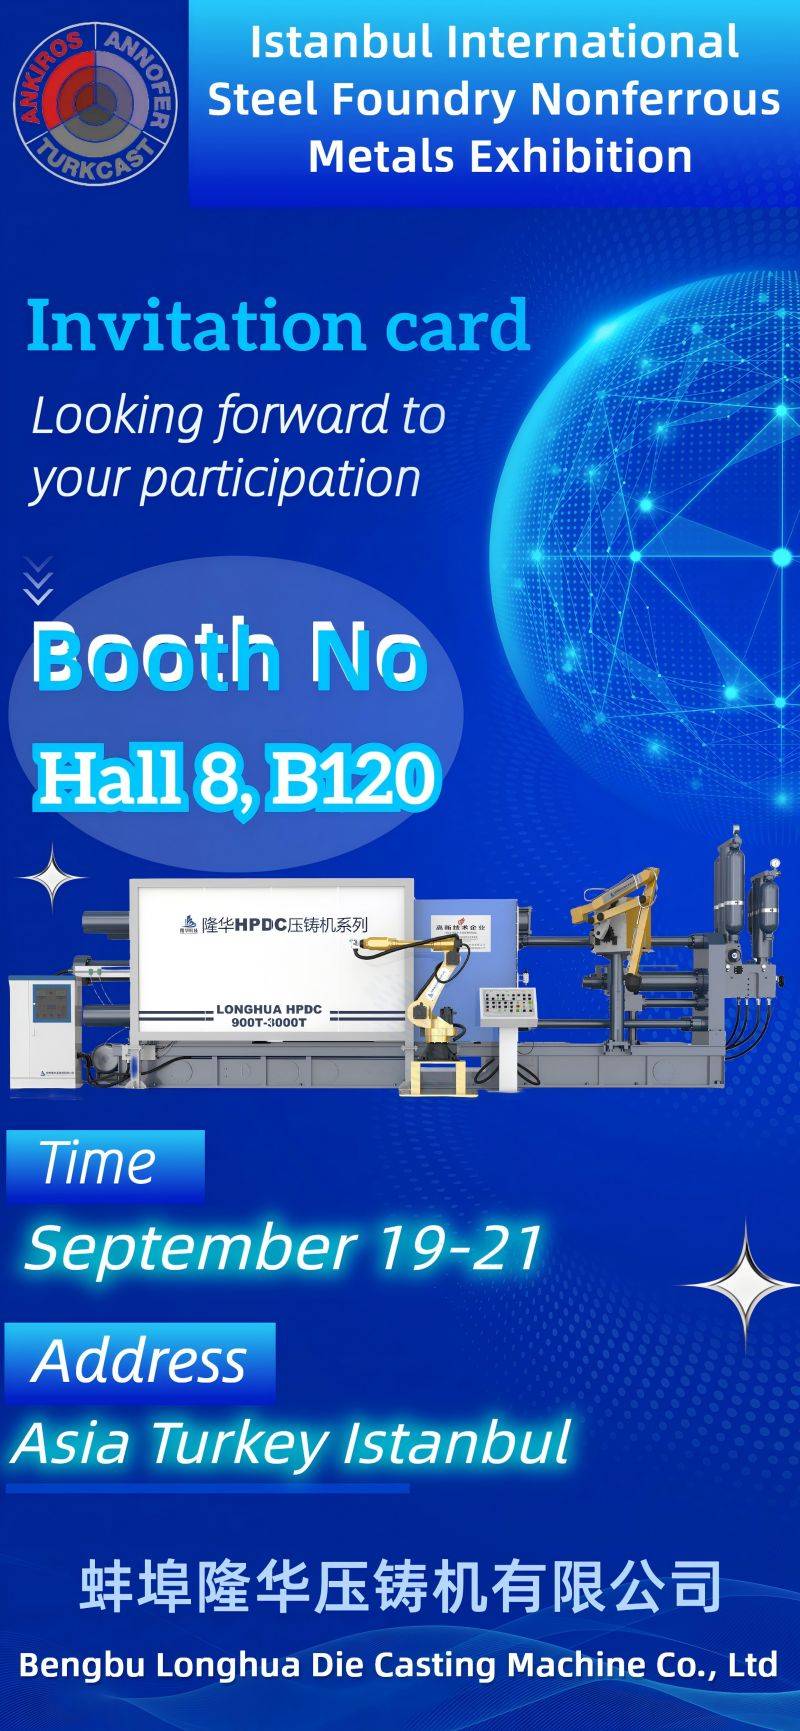
    Willkommen zur internationalen Ausstellung für Stahlguss und Maschinenprodukte 2024 in der Türkiye

    2024 Türkei Internationale Ausstellung für Stahlguss- und Maschinenprodukte/ Bengbu Longhua Die Casting Machine Co., Ltd. ! (Nationales High-Tech-Unternehmen) Ausstellungsort: Istanbul Exhibition Center, Türkei Messehalle: Halle 8 Stand: Stand B120 Schließen Sie Freundschaften mit der Welt, arbeiten Sie zusammen, um Win-Win-Ergebnisse zu erzielen, und schaffen Sie gemeinsam Brillanz Einfallsreichtum und Weisheit führen zum neuen Leuchtturm der weltweiten Druckgussindustrie Begrüßen Sie neue und alte Freunde auf dem Messegelände, um geschäftliche Gespräche zu führen. Wir erwarten Sie im Istanbul Exhibition Center in der Türkei
    Weiterlesen
  • Herzlichen Glückwunsch: Bengbu Longhua Die Casting Machine Co., Ltd. hat zwei Auszeichnungen und Technologiezertifikate auf Provinzebene gewonnen
    2024-08-19

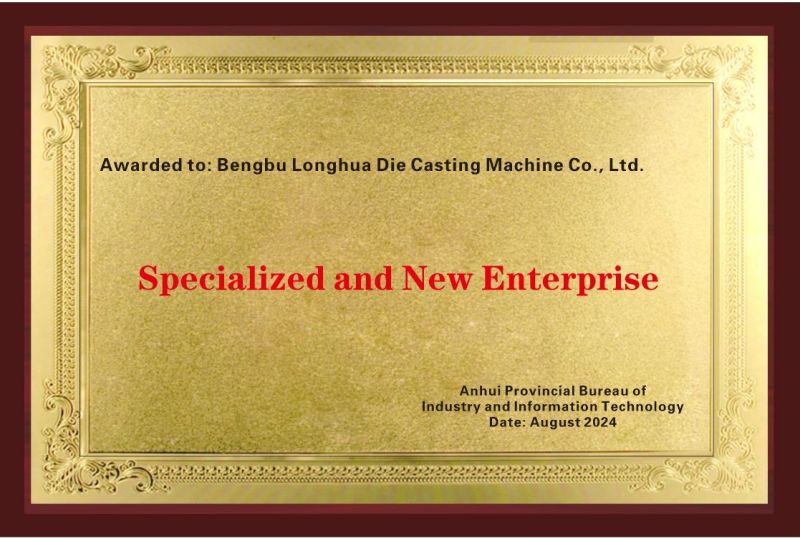
    Herzlichen Glückwunsch: Bengbu Longhua Die Casting Machine Co., Ltd. hat zwei Auszeichnungen und Technologiezertifikate auf Provinzebene gewonnen

    Ehrenurkunde für innovative/kleine und mittlere Unternehmen der Provinz Anhui – 26. Juni 2024 Ehrenurkunde für spezialisierte und innovative/kleine und mittlere Unternehmen der Provinz Anhui – 9. August 2024 Bengbu Longhua Die Casting Machine Co., Ltd. wurde 1982 gegründet und erhielt 2017 das nationale „High tech Enterprise Technology Certificate“! Unser Unternehmen reagiert aktiv auf den großen Aufruf des Landes, die „Zusammenarbeit zwischen Immobilienuniversitäten und Forschungsinstituten“ zu fördern! Unser Unternehmen ergreift die Initiative, mit der „Chinese Academy of Sciences Hefei Institute of Materials Science“ * „Bengbu University“ und anderen Universitäten und Instituten zusammenzuarbeiten, um gemeinsam zwei große wissenschaftliche Forschungsprojekte zu entwickeln, „ Hochgeschwindigkeits- und hochpräzise KI -Druckgussmaschine “ und „ Druckgussroboter “. Diese beiden großen wissenschaftlichen Forschungsprojekte wurden im Oktober 2022 erfolgreich gestartet und verfügen derzeit über völlig unabhängige geistige Eigentumsrechte an den Produkten. Der Lokalisierungsgrad hat 99 % erreicht und die Produktkosteneffizienz steht weltweit an erster Stelle! Diese beiden großen wissenschaftlichen Forschungsprojekte haben nacheinander 13 nationale Erfindungspatente, 93 nationale Gebrauchsmusterpatente, 6 Urheberrechtszertifikate für Computersoftware, 1 „Zertifikat für das erste wichtige technische Gerät der Provinz Anhui“, 5 „Zertifikate für neue Produkte der Provinz Anhui“, 1 „Nationales Zertifikat für die Standardisierung von Wissensprodukten“, 27 „Zertifikate für wissenschaftliche und technologische Errungenschaften der Provinz Anhui“, 5 „Zertifikate für die Marke Longhua“, 2 „EU-CE-Zertifikate/Druckgussmaschinen und -roboter“, „Nationale Standardisierungsstelle für Kaltkammer-Druckgussmaschinen mit künstlicher Intelligenz“ und andere Ehrenzertifikate und Erfindungspatente in Forschung und Produktion erhalten. Die erfolgreiche Entwicklung und Produktion zweier großer wissenschaftlicher Forschungsprojekte, „Hochgeschwindigkeits- und hochpräzise KI-Druckgussmaschine“ und „Druckgussroboter“, hat die weltweite Wahrnehmung von „Hochgeschwindigkeits- und hochpräzisen KI-Druckgussmaschinen“ und „Druckgussrobotern“ grundlegend verändert. Nach ihrem Eintritt auf den Weltmarkt im Jahr 2022 werden sie ausländische Hersteller von Druckgussmaschinen und -robotern völlig aufrütteln. Die erfolgreiche Entwicklung und Produktion dieser beiden Produkte kann nicht nur die Produktions- und Beschaffungskosten der Druckgussindustrie im In- und Ausland senken, die Devisenreserven des Landes erhöhen, sondern auch einen enormen Beitrag zur Steigerung der Wettbewerbsfähigkeit nationaler Marken auf dem internationalen Markt leisten. Derzeit wurden Druckgussmaschinen von Longhua in 32 Länder und Regionen verkauft: Brasilien, Ägypten, Südafrika, Vietnam, Pakistan, Bangladesch, Uruguay, Indien, Russland, Kasachstan, Kirgisistan, Tadschikistan, Ukraine, Iran, Irak, Nordkorea, Ec...
    Weiterlesen
  • Was ist Temperaturregelung bei Druckgussformen?
    2024-08-27

    Was ist Temperaturregelung bei Druckgussformen?

    Unter Temperaturregelung von Druckgussformen (Temperaturregelung) versteht man den Prozess der Anpassung der Formtemperatur durch Wasserkühlung, Ölheizung, Sprühen usw. im Druckgussverfahren, um sicherzustellen, dass während des Produktionsprozesses Gussteile von stabiler Qualität erzielt werden können. Die Regelung der Formtemperatur ist für den Druckgussprozess sehr wichtig, da sie die Qualität des Gussteils, die Lebensdauer der Form und die Produktionseffizienz direkt beeinflusst. Der Hauptzweck der Temperaturregelung von Druckgussformen besteht im Ausgleich des Temperaturfelds. 1. Stabilität der Gussqualität: Durch die Kontrolle der Formtemperatur können Defekte auf der Gussoberfläche wie Kaltlinien, Poren, Risse usw. vermieden werden. Wenn die Temperatur zu niedrig ist, können sich auf der Gussoberfläche Kaltlinien bilden, und wenn die Temperatur zu hoch ist, kann dies zu Schrumpfungslöchern, festsitzenden Formen und anderen Problemen führen. 2. Verbessern Sie die Lebensdauer der Form: Wenn die Temperatur der Form nicht richtig kontrolliert wird, kann dies die thermische Belastung der Form erhöhen, den Verschleiß und die Ermüdung der Form beschleunigen und somit die Lebensdauer der Form verkürzen. 3. Verbesserung der Produktionseffizienz: Eine angemessene Kontrolle der Formtemperatur kann die Abkühlzeit des Gussstücks verkürzen, den Produktionszyklus verkürzen und die Produktionseffizienz verbessern. Temperaturkontrollmethode: 1. Formheizung: Vor dem Beginn des Druckgusses muss die Form normalerweise auf eine geeignete Temperatur vorgewärmt werden. Zu den üblichen Heizmethoden gehören Elektroheizung, Ölheizung, Dampfheizung usw. 2. Formkühlung: Während des Produktionsprozesses kann die Form aufgrund des Stranggusses überhitzen. Zu diesem Zeitpunkt ist es notwendig, die Formtemperatur durch Kühlmittel in einem geeigneten Bereich zu regeln. Gängige Kühlmethoden sind Wasserkühlung, Ölkühlung, Luftkühlung usw. 3. Konstante Temperaturregelungsausrüstung: Moderne Druckgussmaschinen sind normalerweise mit automatischen Temperaturregelungssystemen ausgestattet, die die Formtemperatur in Echtzeit über Sensoren überwachen und die Heiz- oder Kühlausrüstung automatisch anpassen. Der Temperaturunterschied der Formoberfläche beträgt weniger als 50 °C und der Zyklustemperaturunterschied an derselben Position beträgt weniger als 10 °C, um die Form innerhalb des eingestellten Temperaturbereichs zu halten. Durch eine effektive Temperaturregelung der Druckgussform kann die Konsistenz des Produkts erheblich verbessert, die Ausschussrate gesenkt und die Lebensdauer der Form verlängert werden.
    Weiterlesen
  • Analyse der Schlackenentfernung und Raffinationsentgasung während des Schmelzprozesses von Aluminiumlegierungs-Druckguss
    2024-08-13

    Analyse der Schlackenentfernung und Raffinationsentgasung während des Schmelzprozesses von Aluminiumlegierungs-Druckguss

    Aluminium-DruckgusslegierungDas Schmelzen ist ein wichtiger Prozess im Druckgussverfahren. Wird dieser Prozess nicht streng kontrolliert, steigt der Schlacken- und Gasgehalt der Aluminiumschmelze (Al), und die chemische Zusammensetzung verändert sich. Dies führt zu Poren, Oxidationsschlacke, Lunkerbildung und einer unzulässigen chemischen Zusammensetzung im Gussteil und beeinträchtigt dessen Qualität. Aluminium-DruckgusslegierungAluminium absorbiert leicht Luft und oxidiert während des Schmelzprozesses. Beim kontinuierlichen Schmelzen entsteht Oxidationsschlacke an der Oberfläche und im Inneren der Aluminiumschmelze. Die Schmelzrohstoffe werden in Aluminiumbarren und Recyclingmaterialien unterteilt. Der Schlackengehalt von Recyclingmaterialien ist höher als der von Aluminiumbarren. Nach dem Schmelzen erhöht sich der Anteil der Oxidationsschlacke in der Aluminiumschmelze entsprechend. Die Oxidationsschlacke wird leicht vom Gas in der Aluminiumschmelze adsorbiert, wodurch die Gasausscheidung erschwert wird. Durch das Vorhandensein von Gas und Oxidationseinschlüssen in der Aluminiumschmelze entstehen beim Druckguss Lunker, Poren, Schlackeneinschlüsse und andere Defekte. Hochwertiges flüssiges Aluminium sollte eine geeignete chemische Zusammensetzung, einen geringen Gehalt an Gasen und Oxidationseinschlüssen, gute Gießeigenschaften und zufriedenstellende mechanische Eigenschaften der Gussteile aufweisen. Ausgehend von den Hauptprozessschritten, die die Qualität des flüssigen Aluminiums beeinflussen, werden die Auswirkungen jedes einzelnen Schritts untersucht, um die optimalen Prozessparameter zu ermitteln. Dadurch wird die Qualität des flüssigen Aluminiums effektiv verbessert und somit die Produktionsanforderungen für Druckgussteile erfüllt. Flüssiges Aluminium enthält viele Arten von Einschlüssen. Neben Materialablagerungen aus dem Ofenkörper stammen die meisten davon aus Recyclingmaterialien. Diese Recyclingmaterialien bilden während des Einbringens und Schmelzens Oxideinschlüsse wie Aluminiumoxid und Magnesiumoxid. Da die recycelten Materialien nicht absolut sauber sein können und an den Oberflächen der Angüsse und fehlerhaften Druckgussteile ölige Substanzen haften bleiben und sie relativ feucht sind, entstehen beim Schmelzprozess große Mengen an Rauch und Wasserdampf, die die Hauptquelle für Wasserstoff darstellen. Dichtemessungen und metallografische Analysen von Aluminiumbarren vor dem Schmelzen und von recycelten Materialien nach dem Gießen im selben Ofen ergaben, dass der Wasserstoffgehalt und die Einschlüsse in den recycelten Materialien deutlich zugenommen hatten. Abschluss:(1) Beim Schmelzen von Aluminiumlegierungen müssen die Recyclingmaterialien klar klassifiziert werden; bei Gussteilen mit dichter innerer Struktur und Anforderungen an die Luftdichtheit wird der Anteil an Recyclingmaterialien auf 30 % begrenzt, während der Anteil an Recyclingmaterialien bei normalen Gussteilen auf 40 % erhöht werden kann.(2) Durch die Aufrechterhaltung ...
    Weiterlesen
  • Eine kurze Diskussion über den aktuellen Status und Entwicklungstrend der Druckguss-Aluminiumlegierungsindustrie
    2024-08-08

    Eine kurze Diskussion über den aktuellen Status und Entwicklungstrend der Druckguss-Aluminiumlegierungsindustrie

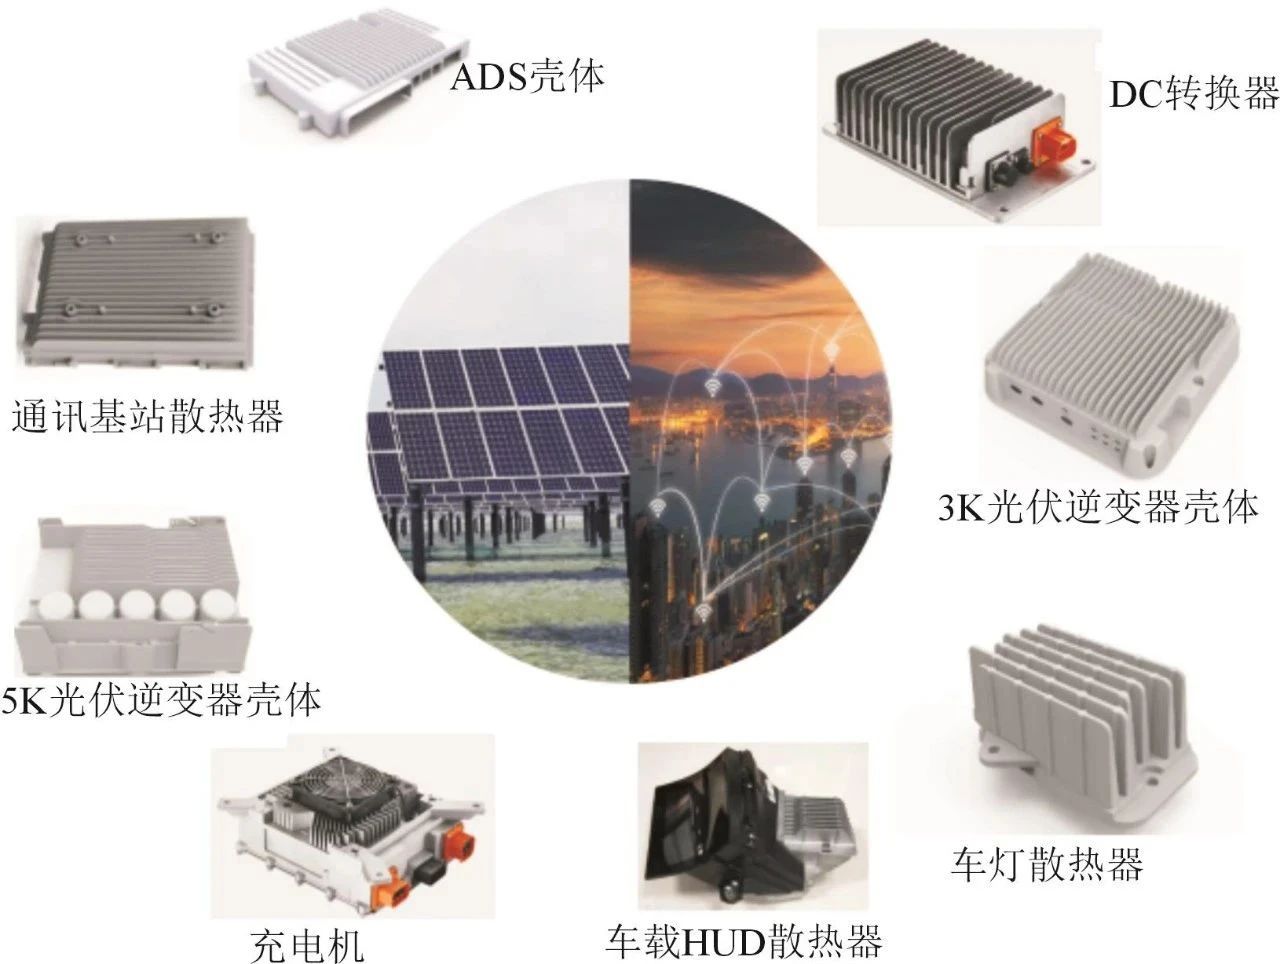
    Beim Druckgießen (auch Druckguss genannt ) wird die Druckgusskavität (Druckgussform) mit flüssigem oder halbfestem Metall bei hoher Geschwindigkeit und hohem Druck gefüllt und unter Druck geformt und verfestigt, um Gussteile zu erhalten. Druckgussteile haben eine hohe Maßgenauigkeit, die im Allgemeinen der Stufe 6 bis 7 oder sogar Stufe 4 entspricht; geringe Oberflächenrauheit; hohe Festigkeit und Härte, 25 bis 30 % höher als beim Sandguss, stabile Abmessungen, gute Austauschbarkeit; dünnwandige, komplexe Gussteile können im Druckgussverfahren hergestellt werden, mit hoher Produktionseffizienz und langer Lebensdauer der Druckgussform. Beim Druckgießen von Aluminiumlegierungen können 80.000 bis 200.000 Mal erreicht werden, daher wird das Druckgussverfahren häufig in den Bereichen Photovoltaik, 5G-Kommunikation und Automobil eingesetzt. Aluminium und Aluminiumlegierungen haben eine geringe Dichte (nahe 2,7 g/cm³), was etwa 1/3 von Eisen oder Kupfer entspricht; gute elektrische und thermische Leitfähigkeit, nur übertroffen von Silber, Kupfer und Gold; gute Korrosionsbeständigkeit: Auf der Oberfläche von Aluminium bildet sich leicht auf natürliche Weise ein dichter und fester Al2O3-Schutzfilm, der das Substrat gut vor Korrosion schützen kann. Gute Produkte können durch Passivierung, Pulversprühen, Beschichten usw. erhalten werden, daher ist es besonders für die Druckgussproduktion geeignet. Die Zusammensetzung verschiedener Standardmaterialien aus Aluminiumlegierungen ist ähnlich und die Legierungsmaterialien können entsprechend den Verwendungsanforderungen ausgewählt werden. Herkömmliche Aluminiumdruckgusslegierungen stellen keine besonderen Anforderungen an Dehnung und Wärmeleitfähigkeit und werden hauptsächlich für Motorteile von Autos und Motorrädern wie Motordeckel, Ölwannen, Zylinderblöcke, Getriebegehäuse usw. verwendet. Mit der Entwicklung der 5G-Technologie werden in Kommunikationsbasisstationen immer mehr Aluminiumdruckgusslegierungen verwendet, hauptsächlich zur Herstellung von Kühlergehäusen. Da die Wärmeleitfähigkeit der herkömmlichen ADC12-Aluminiumlegierung nur 100 W/(m·K) beträgt, wird im Allgemeinen ENAC44300 als Druckgussmaterial ausgewählt, um die Wärmeleitfähigkeit der Teile zu verbessern; zusätzlich kann eine T5-Wärmebehandlung bei 200 bis 350 °C durchgeführt werden. Neben dem 5G-Kommunikationsbereich besteht auch in der Photovoltaikindustrie eine steigende Nachfrage nach Aluminiumdruckgusslegierungen, und die repräsentative Komponente ist das Wechselrichtergehäuse. „Photovoltaik + Energiespeicher“ ist in vielen Ländern zur Standardkonfiguration für die Photovoltaikentwicklung geworden. Nach der Anpassung der Energiespeicherung wird dies der Photovoltaik eine langfristige und nachhaltige Entwicklungsdynamik verleihen. Es wird geschätzt, dass die weltweit installierte Photovoltaikkapazität bis 2025 um 370 GW steigen wird und die neue Nachfrage nach Energiespeicher-Wechselrichtern bis dahin etwa 74 GW betragen wird. Experten gehen ...
    Weiterlesen
  • Standardparametertabelle für Druckgussmaschinen
    2024-07-30

    Standardparametertabelle für Druckgussmaschinen

    Die Standardparametertabelle einer Druckgussmaschine enthält normalerweise verschiedene technische Parameter und Leistungsindikatoren, die je nach Art der Druckgussmaschine (Kaltkammer-Druckgussmaschine, Warmkammer-Druckgussmaschine usw.), den Spezifikationen der Druckgussmaschine und den Anforderungen des Herstellers variieren können. Im Folgenden sind die Standardparameter aufgeführt, die eine allgemeine Druckgussmaschine enthalten kann: 1. Maschinentyp: Kaltkammer-Druckgussmaschine, Warmkammer-Druckgussmaschine usw. 2. Klemmkraft (Schließkraft): Gibt die maximale Kraft an, die beim Festklemmen der Druckgussmaschine ausgeübt wird. Normalerweise in Tonnen (Tonnen) gemessen. 3. Einspritzkraft: Gibt die Kraft an, die vom Einspritzsystem angewendet wird, um das Metall- oder Kunststoffmaterial in die Form zu drücken. Normalerweise in Tonnen (Tonnen) gemessen. 4. Spritzgewicht (maximal): Gibt das maximale Gewicht von Metall oder Kunststoff an, das für einen Schuss verwendet wird. 5. Einspritzgeschwindigkeit: Gibt die Geschwindigkeit an, mit der das Metall- oder Kunststoffmaterial in die Form gelangt. Normalerweise gemessen in Millimeter pro Sekunde (mm/s) oder Millimeter pro Sekunde (Zoll/s). 6. Formdicke (maximal/minimal): Gibt die maximal und minimale Formdicke an, die möglich ist. 7. Öffnungs- und Schließhub der Form: Gibt den maximalen Hub der Form beim Öffnungs- und Schließvorgang an. In der Regel in Millimeter (mm) oder Zoll (Inch). 8. Kühlsystem: Enthält ein Kühlwasser- oder Ölsystem zur Regelung der Temperatur der Druckgussform. 9. Heizleistung: Bezieht sich auf den Leistungsbedarf einer Heizanlage oder eines Heizsystems. Normalerweise in Kilowatt (kW). 10. Kontrollsystem: Umfasst die Automatisierungs- und Steuerungsfunktionen der Druckgussmaschine, einschließlich SPS-Steuerung und Touchscreen usw. 11. Hydrauliksystem: Der maximale Arbeitsdruck des Hydrauliksystems und die Durchflussrate der Hydraulikpumpe. 12. Betriebsart: Manueller, halbautomatischer oder vollautomatischer Betriebsmodus. 13. Sicherheitseinrichtung: Wie etwa Sicherheitstür, Not-Aus-Schalter, Schutzabdeckung und andere Sicherheitseinrichtungen. 14. Abmessungen: Die Gesamtgröße der Druckgussmaschine, einschließlich Länge, Breite, Höhe usw. 15. Gewicht: Das Gewicht der Druckgussmaschine, normalerweise in Kilogramm (kg) oder Pfund (lb). Diese Parametertabellen können je nach Druckgussmaschinenmodell und Hersteller variieren und sollen Benutzern helfen, die für ihre Produktionsanforderungen geeignete Druckgussausrüstung zu verstehen und auszuwählen.
    Weiterlesen
  • Gussfehler und ihre Kontrollmethoden
    2024-07-23

    Gussfehler und ihre Kontrollmethoden

    Es gibt viele Arten von Gussfehlern, und deren Ursachen sind oft sehr komplex. Daher sollte man bei der Ursachenanalyse von der jeweiligen Situation ausgehen, eine umfassende Analyse anhand der Eigenschaften, des Ortes, des Prozesses und des verwendeten Sandes durchführen und anschließend entsprechende technische Maßnahmen zur Vermeidung und Beseitigung von Fehlern ergreifen. 1. Nicht eingießenPräventionsmethoden: Die Gießtemperatur erhöhen, die Gießgeschwindigkeit beschleunigen und ein unterbrochenes Gießen verhindern; Vergrößern Sie die Querschnittsfläche des Laufrings und des Innenlaufrings; Die Chargenzubereitung nach dem Ofen muss so angepasst werden, dass der Kohlenstoff- und Siliziumgehalt entsprechend erhöht wird; Die Abgasführung in der Gießform verbessern, die Menge an Kohlenstaub und organischen Stoffen im Sand reduzieren; Vergrößern Sie die Höhe des oberen Sandkastens. 2. Nicht vollständigPräventionsmethoden: Schätzen Sie die Menge des flüssigen Eisens in der Gießpfanne korrekt ein; Bei Gussteilen mit schmalen Angusskanälen muss die Gießgeschwindigkeit entsprechend verringert werden, um sicherzustellen, dass das Gussteil vollständig gefüllt wird. 3. SchadenPräventionsmethoden: Beim Reinigen und Transportieren von Gussteilen ist darauf zu achten, dass übermäßige Stöße und Vibrationen jeglicher Art vermieden werden und dass die Teile nicht unsachgemäß fallen gelassen werden. Bei der Reinigung der Trommel sind die Verfahrensvorschriften und -anforderungen strikt einzuhalten; Passen Sie die Größe des Steigrohrs und des Steigrohrhalses an, gestalten Sie den Steigrohrhals stoßfest und achten Sie auf die korrekte Ausrichtung des Gießrohrs. 4. Klebriger Sand und raue OberflächePräventionsmethoden: Bei ausreichender Luftdurchlässigkeit sollte feinerer Rohsand verwendet und die Verdichtung des Formsandes entsprechend erhöht werden; Für einen stabilen, wirksamen Kohlenstaubgehalt im Formsand sorgen; Den Feuchtigkeitsgehalt des Sandes streng kontrollieren; Das Gießsystem verbessern, den Gießvorgang optimieren und die Gießtemperatur senken; Die Temperatur beim Backen der Form sollte kontrolliert werden; sie sollte im Allgemeinen gleich der Temperatur des Formsandes oder etwas höher sein. 5. SandlöcherPräventionsmethoden: Erhöhen Sie den Anteil an klebrigem Sand im Formsand, fügen Sie rechtzeitig neuen Sand hinzu und verbessern Sie die Oberflächenfestigkeit des Formsandes; Die Formoberfläche sollte von hoher Qualität sein, und der Formschrägenwinkel sowie die Gusskante sollten angemessen ausgeführt sein. Beschädigte Formen sollten vor dem Zusammenbau repariert werden; Verkürzen Sie die Aufstellzeit der Sandformen vor dem Gießen; Beim Zusammenbau und Transport der Formen ist Vorsicht geboten, um Beschädigungen oder das Eindringen von Sandpartikeln in den Formhohlraum zu vermeiden. Entfernen Sie den im Guss befindlichen Sand vor dem Zusammenbau und decken Sie den Anguss ab. 6. Fugenfüllung und SandexpansionPräventionsmethoden: Die Kompaktheit der For...
    Weiterlesen
erste Seite 11 12 13 14 15 16 17 18 19 20 letzte Seite

insgesamt 37 Seiten

hinterlass eine Nachricht hinterlass eine Nachricht
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.
Zuhause

Produkte

Nachrichten

Kontakt