Fordern Sie ein Angebot an
Language : Deutsch

Deutsch

  • Funktionsprinzip von Erdgaskompressoren, Wartung und Reparatur von Erdgaskompressoren
    2021-12-17

    Funktionsprinzip von Erdgaskompressoren, Wartung und Reparatur von Erdgaskompressoren

    DerErdgasverdichterSie ist eine unverzichtbare Industrieanlage für CNG-Tankstellen und Gastransportprojekte. Da sie unter hohem Druck und mit hohem Brandrisiko arbeitet, erfordert sie fundierte Betriebskenntnisse und regelmäßige Wartung für einen sicheren Betrieb. Der Kolbentyp ErdgasverdichterDer Motor arbeitet in einem dreistufigen Zyklus: Ansaugen, Verdichten und Ausstoßen. Angetrieben vom Motor drückt die Kurbelwelle den Kolben im Zylinder hin und her. Beim Ansaugen strömt Gas in den sich ausdehnenden Brennraum. Während sich der Kolben nach rechts bewegt, wird das eingeschlossene Erdgas verdichtet und der Druck steigt. Sobald der Gasdruck im Brennraum den Abgasdruck übersteigt, öffnet sich das Auslassventil und gibt Gas unter hohem Druck ab. Anschließend beginnt der Zyklus von Neuem. Anders als herkömmliche Luftkompressoren komprimiert diese Maschine hochriskante brennbare Gase wie Methan und Propan unter extremen Hochdruckbedingungen, während herkömmliche Kompressoren hauptsächlich mit Druckluft im niedrigen bis mittleren Druckbereich arbeiten. Komprimiertes Erdgas (CNG) kann als sauberer Kraftstoff für Erdgasfahrzeuge (NGV) dienen. Die routinemäßige Wartung erfolgt vierteljährlich, halbjährlich und jährlich. Zu den vierteljährlichen Aufgaben gehören die Reinigung von Entlüftungssystemen, Magnetventilfiltern und Kohlenstoffablagerungen an Entlüftungsventilen sowie das Entleeren von Abscheidern. Die halbjährliche Wartung umfasst die Kalibrierung von Manometern, die Überprüfung von Sicherheitsventilen, die Lecksuche in Rohrleitungen und die Prüfung der elektrischen Anlage. Die jährliche Wartung beinhaltet die offizielle Sicherheitsventilprüfung, den Kühlmittelwechsel und eine umfassende Überprüfung der Hydraulik- und Begrenzungskomponenten. Die Betreiber sollten dem Prinzip „Vorbeugen hat Vorrang“ bei der Wartung folgen. Regelmäßige, umfassende Inspektionen tragen dazu bei, die Lebensdauer der Geräte zu verlängern und gefährliche Ausfälle zu vermeiden.ErdgasverdichterDie
    Weiterlesen
  • Aktuelle Situation der Erdgas-Kompressorenindustrie
    December 17,2021.

    Aktuelle Situation der Erdgas-Kompressorenindustrie

    Aktuelle Situation der Erdgasverdichterindustrie Das InländischeErdgasverdichterDie Branche begann relativ spät und erschloss den neuen Markt für Erdgasverdichter erst Ende des letzten Jahrhunderts. Erdgasverdichter zählen zu den großen industriellen Zentrifugalverdichtern mit hohem Druckverhältnis, wobei die Shengu-Gruppe den größten Marktanteil in diesem Bereich in China hält.Zentrifugalkompressor Das Unternehmen monopolisiert im Bereich der Spitzentechnologie. Der jährliche Gesamtwert des inländischen Kompressorenmarktes liegt unter 10 Milliarden Yuan und zählt somit zu den kleineren Branchen. Zentrifugalkompressoren sind hochwertige, kundenspezifische Industrieprodukte.Shangu Die Gruppe war das erste Dreilinienwerk, das von der Shengu-Gruppe zur Unterstützung des Bauvorhabens entsandt wurde. Beide Seiten haben die Hauptrichtung klar festgelegt.Shangu Die Unternehmensgruppe konzentriert sich hauptsächlich auf Axialkompressoren und hält den größten Marktanteil im Inland. Um das Jahr 2015 schrumpfte der Markt für Axialkompressoren aufgrund der Anpassung der Angebots- und Nachfragestruktur im Inland deutlich.Shangu Die Gruppe hat den Bereich der Zentrifugen energisch weiterentwickelt und begonnen, am Wettbewerb auf dem Markt für Fernleitungskompressoren teilzunehmen. In der Erdgasverdichterindustrie wird er als Fernleitungsverdichter bezeichnet. Es handelt sich um eine Zentrifuge mit relativ standardisierten Konstruktionsspezifikationen, deren Modell festgelegt werden muss. Erstmals kam er im Rahmen des West-Ost-Gastransportprojekts von PetroChina zum Einsatz. Damals gab es in China kein Unternehmen, das in der Lage war, solche Verdichter herzustellen. Für den Bau der ersten und eines Teils der zweiten Westleitung wurden ausschließlich importierte Verdichter von GE (USA), Siemens (Deutschland) usw. verwendet. Die extrem teuren Geräte wurden vor Ort bereitgestellt. Dank der Förderung lokaler Produktion durch den Staatsrat konnte der Verdichter der Shengu-Fernleitung offiziell in Betrieb genommen werden. Um 2011 wurde der 20-MW-Fernleitungsverdichter der Shengu-Gruppe erfolgreich in Betrieb genommen und anschließend erfolgreich in das West-Ost-Gastransportprojekt integriert. Damit sicherte sich das Unternehmen die Versorgung des Landes mit Erdgas. Nach dem Einstieg der Shengu-Gruppe sanken die Preise für ausländische Geräte deutlich und reduzierten sich um mehr als die Hälfte. Bislang haben ausländische Unternehmen ihre Wettbewerbsvorteile auf dem chinesischen Inlandsmarkt weitgehend eingebüßt und sich schrittweise vom chinesischen Markt zurückgezogen. Später begann auch Sinopec, den Ferntransport von Erdgas energisch auszubauen. Die neue Guangdong-Zhejiang-Pipeline und das Erdgaspipeline-Projekt China-Russland von Sinopec etablierten die Shengu-Gruppe im Wesentlichen als Hauptlieferanten für den Ferntransport von Erdgas.ErdgasRohrleitungskompressorfür Herzgeräte. Bislang ist der Zustand, in dem China seine Zukunft im Bereich der hochwertigen Zentr...
    Weiterlesen
  • Vorsichtsmaßnahmen für Öl, das im Hydrauliksystem der Druckgussmaschine verwendet wird
    November 30,2021.

    Vorsichtsmaßnahmen für Öl, das im Hydrauliksystem der Druckgussmaschine verwendet wird

    Vorsichtsmaßnahmen für Öl, das im Hydrauliksystem der Druckgussmaschine verwendet wird Das Hydrauliksystem ist das Herzstück des Kaltkammer-Druckgussmaschine , und das Hydrauliköl ist das Blut der Druckgussmaschine. Auf welche Probleme ist beim Einsatz des Hydrauliköls im Hydrauliksystem der Druckgussmaschine zu achten? Aus zwei Aspekten: Erstens die Auswahl des Hydrauliköls und zweitens die Vorsichtsmaßnahmen beim Einsatz von Hydrauliköl. 1、 Auswahl Hydrauliköl: Bei der Druckgussmaschine beeinflusst die Qualität des Hydrauliköls direkt die Lebensdauer des Druckgussölventils. Die Beschädigung eines Ölventils beeinträchtigt den normalen Betrieb der Maschine. Wenn das zu Beginn ausgewählte Öl nicht geeignet ist, ist der Schaden an der Maschine bereits aufgetreten, aber nicht leicht zu finden. Auf diese Weise wird es in Zukunft schwer zu reparieren sein. Daher ist die Auswahl von Hydrauliköl mit geeigneter Sorte und Viskosität die wichtigste Voraussetzung für den normalen Betrieb des Systems von automatische hohe präzision Druckgussmaschine. 1. Auswahl der Hydraulikölsorten Die Sortenauswahl von Hydrauliköl wird durch die Arbeitsumgebung und die Arbeitsbedingungen der Hydraulikgeräte bestimmt. Es gibt viele Arten von Hydrauliköl, einschließlich Verschleißschutz-Hydrauliköl, Anti-Verbrennungs-Hydrauliköl, Hydrauliköl mit niedrigem Pourpoint usw. Im Allgemeinen sollte Verschleißschutz-Hydrauliköl für das Hydrauliksystem von Druckgussmaschinen aus Aluminiumlegierung ausgewählt werden. Es wurde aus Anti-Rost- und Anti-Sauerstoff-Hydrauliköl entwickelt. Es hat nicht nur einen guten Rost- und Oxidationsschutz, sondern auch eine hervorragende Verschleißschutzleistung und eine längere Lebensdauer. 2. Auswahl der Hydraulikölviskosität Bei der Auswahl des Hydrauliköls ist es wichtig, die passende Viskositätsklasse auszuwählen. Die Temperatur ist der Hauptgrund für die Viskosität des Hydrauliköls. Eine zu niedrige Viskosität führt zu Undichtigkeiten und erhöht den Verschleiß, was dazu führt, dass der Druck des Hydrauliksystems nicht dem Standard entspricht und die Produktqualität nicht den Anforderungen entspricht. Eine zu hohe Viskosität erhöht den Saugwiderstand der Pumpe, erzeugt leicht Kavitation, verursacht Vibrationen und Geräusche, verringert das Ansprechverhalten des Hydrauliksystems und verringert die Aktionsempfindlichkeit. Generell ist im Winter das Hydrauliköl Nr. 46 und im Sommer das Hydrauliköl Nr. 68 zu wählen. 3. Umfassende technische und wirtschaftliche Analyse der Ölabscheidung Beim Einsatz von Hydrauliköl ist Sparsamkeit ein unverzichtbarer und wichtiger Bestandteil. Die Leute achten oft nur auf den Preis von Ölprodukten und ignorieren die Vielfalt und Qualität des ausgewählten Öls. Es versteht sich, dass die unsachgemäße Auswahl von Ölprodukten bei Betriebsstörungen des Hydrauliksystems ein wichtiger Aspekt ist. Um die Lebensdauer von Ölprodukten zu verlängern, Wartungskosten für die Ausrüstung zu sparen, die Lebensdauer von Hydraulikkompon...
    Weiterlesen
  • Wie kauft man eine Kaltkammer-Druckgussmaschine?
    November 30,2021.

    Wie kauft man eine Kaltkammer-Druckgussmaschine?

    Die Auswahl vonDruckgussmaschinebasiert üblicherweise auf der Schließkraft, der Einspritzmenge und der Gießfläche. 1. Bestimmen Sie die Klemmkraft vonLegierungDruckgussmaschine Die Schließkraft ist der erste Parameter, der bei der Auswahl einer Druckgießmaschine bestimmt werden muss. Die Funktion der Formschließkraft besteht hauptsächlich darin, die Formausdehnungskräfte im Formhohlraum zu überwinden, die Trennfläche der Form zu verschließen, Spritzer von flüssigem Metall zu verhindern und die Maßgenauigkeit des Gussteils zu gewährleisten. Die Formschließkraft der automatische HochpräzisionDruckgussmaschinewird wie folgt berechnet: F=k × p × s F --- Klemmkraft berechnen K --- Sicherheitsfaktor P --- spezifischer Einspritzdruck S – projizierte Fläche Der Sicherheitsfaktor K hängt von der Komplexität des Gussteils und des Druckgießprozesses ab. Er wird üblicherweise mit 1 bis 1,3 angenommen. Bei dünnwandigen, komplexen Gussteilen wird die Trennfläche der Form durch die hohe Einspritzgeschwindigkeit, den spezifischen Einspritzdruck und die Formtemperatur stark beeinflusst. Daher sollte K eher als größerer Wert gewählt werden und umgekehrt. 2. Bestimmen Sie die Einspritzmenge der Maschine. Die Einspritzmenge ist ein wichtiger Parameter vonichIntelligente Druckgussmaschine.Es handelt sich um den beständigsten Parameter bei der Auswahl der Druckgießmaschine, ausgedrückt in Kilogramm. Wählen Sie eine Druckgießmaschine mit ausreichendem Einspritzvolumen – eine Maschine, deren Einspritzvolumen genau dem Rohlingsgewicht entspricht, ist nicht geeignet. Üblicherweise sollte das Gewicht des Druckgussrohlings 25 % bis 85 % des Einspritzvolumens ausmachen. 3. Ermitteln Sie die projizierte Fläche der Teile Die Projektionsfläche ist ein wichtiger Parameter für die Modellauswahl beim Druckgießen. Die hier erwähnte Projektionsfläche umfasst nicht nur die Fläche der Bauteile, sondern auch die Flächen von Abfallbehälter und Düse. Die Flächenberechnung erfolgt üblicherweise durch Division der Schließkraft durch den spezifischen Einspritzdruck beim Druckgießen. Bei den vorhandenen Biergussteilen sollte die Berechnung der Gussfläche in kleine, regelmäßige Formen unterteilt werden. (1) Berechnung der Oberfläche eines Kreises mit Durchmesser D: S = Λ d²/4 (2) Berechnung der quadratischen Fläche s mit Seitenlänge a: S = A2 (3) Berechnung der rechteckigen Fläche s mit Länge a und Breite B: S = ab (4) Berechnung der Trapezfläche s mit oberer Grundseite a, unterer Grundseite B und Höhe H: S = (a + b) H / 2
    Weiterlesen
  • Druckbeaufschlagung = endgültiger Gießdruck
    November 23,2021.

    Druckbeaufschlagung = endgültiger Gießdruck

    Kaltkammer-Druckgussmaschine Druckgussmaschine bezieht sich auf die Anwendung von etwa dem 2-fachen hohen Drucks [500-1500 kg/cm] auf den Enddruck der Dokumentengeschwindigkeitsinjektion in einer sehr kurzen Zeit {MS-Einstellungsbedingungen} nach der Injektion. Daher bezieht es sich nicht auf den obigen Druckwert, sondern darauf, welche Vorrichtung den Druck effektiv auf einen höheren als den Hochgeschwindigkeits-Enddruck erhöhen kann, um den Druckbeaufschlagungseffekt zu erzielen. Der endgültige Gießdruck bezieht sich auf den Druck nach etwa 0,3 Sekunden nach Beendigung des Einspritzens, unabhängig davon, ob er unter Druck steht oder nicht. Im Allgemeinen besteht der Zweck einer wirksamen Druckbeaufschlagung zum Verbessern des endgültigen Gießdrucks darin, das flüssige Metall gewaltsam aus dem Erstarrungsschrumpfungsteil herauszupressen, der nach dem Füllen des Formteils schnell erstarrt ist, um die sogenannte Vertiefung zu verhindern. Gleichzeitig werden die Restporen und Nadellöcher, die nicht aus dem Formteil entfernt werden, mit hohem Druck zusammengedrückt, um sie zu verkleinern. Um diese beiden Zwecke zu erreichen, gilt: Je höher der Enddruck, desto besser die Wirkung, aber je höher der Enddruck, desto kleiner die Gussprojektionsfläche. Daher werden größere Gießmaschinen und stärkere Formen benötigt, was wirtschaftliche Probleme mit sich bringt, daher reicht der Bereich von 500-800 kg/cm aus. Um den Druckaufbaueffekt voll auszunutzen, ist die Zeit bis zum Enddruck nach der Hochgeschwindigkeitsfüllung, dh die Druckaufbauzeit, sehr wichtig. Theoretisch sollte die Druckbeaufschlagung vom Beginn der Erstarrung bis zum Ende der Erstarrung aufrechterhalten werden. Wenn das Spritzen zu früh auftritt und der Anguss zu spät erstarrt, ist es unmöglich, das flüssige Metall am Formteil nachzufüllen und unter Druck zu setzen. In der praktischen Produktion wird die Druckanstiegszeit einer Mitteldruckgießmaschine im Allgemeinen auf 10-30 ms eingestellt. Die Druckhalteeinrichtung variiert je nach Druckgussmaschinenhersteller. Toshiba- und Toyo-Maschinen müssen nur das Manometer des Einspritzzylinders ablesen, um den Unterschied zwischen dem Druck bei wirksamer und ungültiger Druckbeaufschlagung zu sehen. Wenn jedoch die Druckbeaufschlagung der Yubu-Maschine ungültig ist, ist der Druck auf der Hydraulikölversorgungsseite der gleiche wie auf der Auslassseite. Der Druck auf der Druckseite wird als Gegendruck bezeichnet. Wenn der Gegendruck 0 beträgt, ist er zu 100 % unter Druck, und der Druck auf der Auslassseite liegt über 0. Wenn die Zufuhrseite unter dem Druck liegt, ist dies der effektive Prozentsatz der Druckbeaufschlagung. Der Enddruck ist der Betriebsanleitung der Maschine zu entnehmen. Legierungsdruckgussmaschine An der Gießstelle ist gelegentlich zu beobachten, dass jedes Mal Grat ausgestoßen wird, weil die Gießfläche zu groß ist. Wenn der Grat ausgeworfen wird, ist die Gussfläche sofort zu bestätigen und der zulässige Druckwert ist mit der folgende...
    Weiterlesen
  • Vorteile von Druckguss
    November 23,2021.

    Vorteile von Druckguss

    Aluminiumlegierung Kaltkammer-Druckgussmaschine Beim Druckguss wird die Kokille unter einem Druck von 15 ~ 120 MPa gefüllt.Druck funktioniert immer während des Erstarrens.In der Gießmaschine wird Druck erzeugt und durch den Kolben auf die Schmelze aufgebracht, und die Kolbenschmelze wird in die Form eingespritzt.Mit diesem Verfahren können Gussteile mit Wandstärken unter 1 mm und scharfen Kanten hergestellt werden.Ein höherer Gießdruck führt zu einer höheren Metallfließviskosität (10 ~ 150 m / a) und einer kürzeren Füllzeit (150 ~ 20 ms).Dies bedeutet auch, dass es bei allmählichem Kontakt mit der Werkzeugoberfläche, obwohl die Abkühlgeschwindigkeit sehr schnell ist, nicht erstarrt, bis das Werkzeug vollständig gefüllt ist.Aus diesem Grund ist die beste Formfüllung sehr wichtig.Der auf die Werkzeugoberfläche wirkende hohe Druck erzeugt auch einen Druck zum Trennen der beiden Halbwerkzeuge, der der entsprechenden "Verriegelungskraft" entgegengesetzt ist.Diese Kräfte belasten die Matrize stark.Anders als beim Kaltguss müssen Warmarbeitsstahl, kleiner Kasten und massive Kokillen mit stabilem Spannrahmen verwendet werden.Das der Maschine zugeordnete Hydraulikaggregat ist mit einem Hochdruckspeicher ausgestattet und die Steuerung der Maschine erfordert eine weitgehende Automatisierung.All dies verdoppelt die Kosten für Maschinen und Werkzeuge.Die hohe Maßhaltigkeit und Oberflächenbeschaffenheit der Fertigung, verbunden mit einem hohen Output, machen dieses Verfahren insbesondere bei Langzeitprozessen wirtschaftlicher.Dies sind auch die Gründe, warum Druckguss bei Aluminiumlegierungen weiter verbreitet ist als andere Gussverfahren.Die Belastung aller Formteile erhöht den Druck des Gussstücks, sodass der Sandkern eine bestimmte Temperatur (höher als beim Niederdruckguss) nicht überschreiten kann.Der Metallkern muss herausgezogen werden, damit das Gussstück aus der Form genommen werden kann.Sie kann in der Praxis nicht als Nut verwendet werden, was auch die Gestaltung von Druckgussteilen einschränkt.In vielen Fällen können jedoch geeignete Methoden gefunden werden, um diesen Mangel auszugleichen. Druckguss hat folgende Vorteile: Bei Gussteilen mit kleinen Toleranzen ist eine sehr hohe Maßgenauigkeit möglich; Geringere mechanische Toleranzen und weniger Bearbeitung sind erforderlich; Es können hohlzylindrische Präzisionsgussteile wie Lagerkörper, eng gebohrte Präzisionsgussteile und auf Gussteilen gravierte Gussteile hergestellt werden; Dünne Wand allmählich; Reinigen und polieren Sie die Oberfläche; Druckgussmaschine aus Aluminiumlegierung: Hohe Produktivität und kurze Produktionszeit; Druckgussmaschine: Automatisierte Produktion.
    Weiterlesen
  • Einführung in die Klassifizierung von Kompressoren
    2021-11-10

    Einführung in die Klassifizierung von Kompressoren

    Kompressoren werden nach verschiedenen Bauformen wie folgt klassifiziert: Nach ihren Funktionsprinzipien lassen sie sich unterteilen in: HubkolbenPressor,Rotationsverdichter (Turbinenverdichter, Wasserringverdichter, Axialverdichter, Strahlverdichter undSchraubenkompressor, darunterHubkolbenkompressorist die am weitesten verbreitete Variante. Wie werden Kolbenkompressoren klassifiziert? Es gibt zahlreiche Klassifizierungsmethoden und verschiedene Bezeichnungen für Kolbenkompressoren. Üblicherweise werden folgende Klassifizierungsmethoden verwendet: 1. Je nach Zylinderposition (Zylindermittellinie) des Kompressors kann man ihn unterteilen in: (1) Horizontaler Verdichter, alle Zylinder sind horizontal (die Mittellinie des Zylinders ist horizontal). (2) Vertikale Kompressorzylinder sind vertikal angeordnet (vertikaler Kompressor). (3) Bei Winkelverdichtern ist der Zylinder in verschiedenen Winkeln angeordnet, z. B. in L-, V-, W- oder Sternform. 2. Je nach Anzahl der Kompressorzylinderabschnitte (Stufen) kann er unterteilt werden in: (1) Einstufiger Kompressor (einstufig): Das Gas wird einmal im Zylinder verdichtet. (2) Zweistufiger Kompressor (zwei Stufen): Das Gas wird im Zylinder zweimal verdichtet. (3) Mehrstufiger Kompressor (multistage): Das Gas wird im Zylinder viele Male verdichtet. 3. Nach der Anordnung der Zylinder lassen sie sich unterteilen in: (1) Tandemkompressor: mehrstufiger Kompressor mit mehreren Zylindern, die nacheinander auf derselben Welle angeordnet sind, auch als einreihiger Kompressor bekannt. (2) Parallelkompressor: mehrstufiger Kompressor mit mehreren parallel auf mehreren Wellen angeordneten Zylindern, auch als Doppelreihenkompressor oder Mehrreihenkompressor bekannt. (3) Verbundkompressor: ein mehrstufiger Kompressor, der aus in Reihe und parallel geschalteten Komponenten besteht. (4) Symmetrisch ausgewuchteter Verdichter: Die Zylinder sind horizontal auf beiden Seiten der Kurbelwelle angeordnet, deren Zapfen um 180 Grad zueinander versetzt sind, in H-Form angeordnet, und ihre Trägheitskräfte können im Wesentlichen ausgeglichen werden. (Große Verdichter werden in diese Richtung entwickelt). 4. Entsprechend der Kompressionswirkung des Kolbens kann man sie unterteilen in: (1) Einfachwirkender Kompressor: Das Gas wird nur auf einer Seite des Kolbens verdichtet; daher auch als einfachwirkender Kompressor bekannt. (2) Doppeltwirkender Kompressor: Gas kann auf beiden Seiten des Kolbens komprimiert werden, auch bekannt als Verbund- oder Mehrfachwirkungskompressor. (3) Mehrzylinder-einfachwirkender Kompressor: Er nutzt eine Seite des Kolbens zur Kompression, während der Kompressor mit mehreren Zylindern über eine Seite des Kolbens verfügt. (4) Mehrzylinder-Doppelwirkungskompressor: Bei diesem Kompressor mit mehreren Zylindern werden beide Seiten des Kolbens zur Kompression genutzt. 5. Entsprechend dem Enddruck des Kompressors kann man ihn unterteilen in: (1) Niederdruckkompressor: Der Enddruck beträgt 3 ~ 10 Überdruck. (2) Mittel...
    Weiterlesen
  • Know-Druckgussmaschine (horizontale Kaltkammer-Druckgussmaschine)
    2021-10-27

    Know-Druckgussmaschine (horizontale Kaltkammer-Druckgussmaschine)

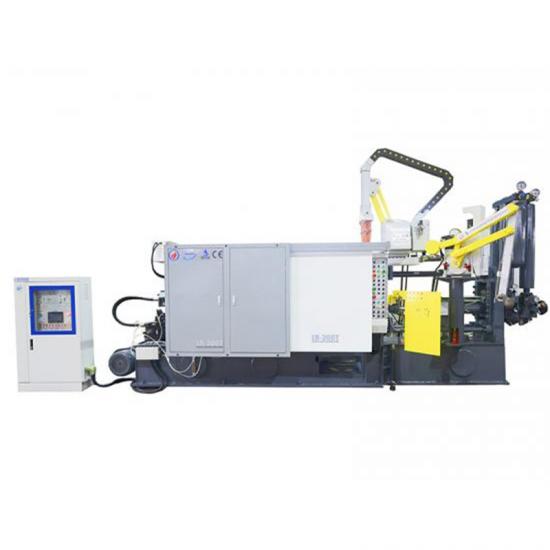
    1. Was sind die Hauptbestandteile der Druckgussmaschine? Antwort: Die Druckgussmaschine besteht hauptsächlich aus einem Schließmechanismus, einem Einspritzmechanismus, einem Auswurfmechanismus, einem (hydraulischen) Kraftsystem, einem Steuersystem Es besteht aus Schmiersystem, Kühlsystem usw. 2.Was ist die Tonnage von Druckgussmaschine benannt nach? A: Die Tonnage der Druckgussmaschine ist nach der maximalen Schließkraft (Klemmkraft) benannt. Zum Beispiel 180-Tonnen-Druckgussmaschine, ihre maximale Schließkraft beträgt 180 Tonnen. 3. Welche Funktion hat der Schließmechanismus des Druckgussmaschine? Antwort: Die Funktion des Schließmechanismus besteht darin, die Matrize zu installieren und zu fixieren und die bewegliche Matrize der Druckgussform anzutreiben, um die Matrize zu öffnen oder zu schließen. 4. Wie hoch ist der Nenndruck des Hydrauliksystems des horizontal Druckgussmaschine? A: Es ist 12 MPa (oder 120 kg / cm2). 5. Welche Funktion hat der Injektionsmechanismus? A: Der Einspritzmechanismus ist ein Schlüsselelement des Druckgussverfahrens, bei dem die Metallflüssigkeit mit einer bestimmten Geschwindigkeit und einem bestimmten Druck aus der Einspritzkammer in den Formhohlraum eingefüllt wird. 6. Was sind die zyklischen Aktionsschritte des Spritzstempels während der normalen Produktion? Antwort: Die Schritte sind: langsame Geschwindigkeit (vom Beginn des Injektionskopfes bis zum Überqueren der Ausgussöffnung der Injektionskammer) Kaltkammer-Druckgussmaschine A Rapid (der Spritzkopf lässt das flüssige Metall in den Angusskanal und den Anguss eintreten) II. Schnell (lassen Sie das flüssige Metall von Anfang an direkt in den inneren Anguss gehen, um den Formhohlraum zu füllen) Druckbeaufschlagung (wenn das flüssige Metall den Formhohlraum füllt, steigt der Druck des Spritzzylinders schnell auf einen bestimmten Wert an und das Füllmetall wird verdichtet und für eine gewisse Zeit aufrechterhalten) horizontale Druckgussmaschine Nachführung (gleichzeitig mit dem Öffnen der Form fährt der Spritzkopf mit dem überschüssigen Material der Angusshülse ein Stück weiter nach vorne) Rückkehr (der Auswerferkopf kehrt in den ursprünglichen Zustand zurück und schließt einen Zyklus ab) 7. Was sind die grundlegenden technischen Parameter der in China hergestellten horizontalen Kaltkammer-Druckgussmaschine? Antwort: Es gibt (1) Schließkraft (KN), (2) Injektionskraft (KN), (3) Vortriebskraft (KN), (4) Vortriebshub (mm), (5) Schalungshub (mm), (6) Formdicke (mm), (7) Spritzkammerdurchmesser (mm), (8) spezifischer Spritzdruck (MPA), (9) maximale projizierte Gussfläche (cm2), (10) maximales Metallgussvolumen (Aluminium Legierung) (kg) (11) Arbeitsdruck des Systems (MPA), (12) Abstand innerhalb der Säule (mm), (13) Hauptmotorleistung (kw). 8. Welche Prozessparameter können während angepasst werden? Druckguss Produktion? Antwort: (1) Formdicke, (2) Formschließgeschwindigkeit, (3) Formöffnungsgeschwindigkeit, (4) Formschließzeit, (5) langsame Einspritzung, (6) schnelle ...
    Weiterlesen
erste Seite 21 22 23 24 25 26 27 28 29 30 letzte Seite

insgesamt 37 Seiten

hinterlass eine Nachricht hinterlass eine Nachricht
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.
Zuhause

Produkte

Nachrichten

Kontakt