Fordern Sie ein Angebot an
Language : Deutsch

Deutsch

  • Verwendung des Formkühlsystems
    2021-04-14

    Verwendung des Formkühlsystems

    Beim Druckguss wird die Formkühlung oft vernachlässigt, ist aber unerlässlich für die Verlängerung der Formlebensdauer und die Aufrechterhaltung der Produktionseffizienz. Viele Anwender verzichten aus Zeitgründen auf den Anschluss von Kühlwasserleitungen, und einige Hersteller tun dies sogar.mitKühlkanäle zur Kostenreduzierung führen zu erheblichen ungeplanten Ausfallzeiten und vorzeitigem Formenversagen. Formstahl hat seine EigenschaftenmitBei zu hoher Formtemperatur entstehen frühzeitig Heißrisse an der Kernoberfläche. Manche Formen weisen bereits vor Erreichen von 2000 Schüssen großflächige Risse auf. In Extremfällen überschreiten die Kerntemperaturen 400 °C, was zu Verfärbungen führt. Die schnelle Abkühlung durch das Trennmittelspray verschlimmert die Rissbildung zusätzlich, während die Gussteile Verformungen und Spannungen erleiden.Löten, Kleben oder Abkratzen. Verwendung eines geeigneten Kühlwasser- oder Ölsystemsreduziert TrennmittelDer Verbrauch wird reduziert und die Spritzzeit verkürzt. Zu den Vorteilen gehören kürzere Druckgusszyklen, eine höhere Produktqualität und weniger Stillstände.SchimmelbildungKühlung reduziert außerdem den Verschleiß an Auswerferstiften, Kernstiften und Formkernen, wodurch die Lebensdauer der Form und der Gesamtausstoß erhöht werden. Die Kühlkanäle müssen jedoch regelmäßig auf Verstopfungen überprüft werden. Verstopfte Leitungen machen alle Vorteile zunichte und führen erneut zu Überhitzungsproblemen. Für Druckgusshersteller ist eine zuverlässige Formkühlung eine grundlegende Produktionsvoraussetzung und keine Option.
    Weiterlesen
  • Anweisung nach dem Betrieb der Form
    April 14,2021.

    Anweisung nach dem Betrieb der Form

    Wann Temporäres Herunterfahren ist erforderlich, die Form sollte geschlossen sein, damit der Hohlraum und der Kern nicht ausgesetzt sind, um versehentlicher Beschädigungen zu verhindern. Downtime wird voraussichtlich mehr als 24 Stunden, in der Hohlraum, Kernfläche Anti-Rost Behandlung, vor allem im nassen Bereich und der Regenzeit, auch kurz Zeit Behandlung Die Feuchtigkeit in der Luft macht die Oberflächenqualität des Produkts Qualität.Wenn Die Form wird wieder verwendet, die Fettflecken auf der Form entfernt und gereinigt werden, bevor Sie verwenden. Wann Die Produktionsmenge der Form wurde abgeschlossen und andere Formen müssen ersetzt werden, folgende Arbeiten abgeschlossen sein, bevor die Maschine geschlossen ist nach unten: 1.Turn aus dem Kühlwasser zuerst aus dem Kühlwasser 2.Blow das überschüssige Wasser im Wasserkanal der Form 3.Das Öl in dem Zylinder, der für den Kernzähnen verwendet wird, sollte so weit wie möglich geleert werden und die Öldüse sollte versiegelt werden, um das Lecken von Hydrauliköl oder Verschmutzung der umgebenden Umgebung zu vermeiden, während Lagerung und Transport. 4.All Bewegungsteile, Abteilungsoberflächenreste Aluminium-Slag-Produkte oder andere Fremdkörper müssen sauber, sauber und auf dem Produktteil entfernt werden, wobei jeder sich bewegende Teilen, ein Teil der Oberfläche Ölschutz oder Spray Anti-Rost Agent. 5.Fill Senden Sie in den betreffenden Aufzeichnungen wahrheitsgemäß das Zubehör der Form an den Betreuer und befestigen Sie die qualifizierten Produkte der letzten Form an den Inspektor als Proben
    Weiterlesen
  • Li Jun, Gai Yanbo, Cao Kai und andere Experten besuchten Longhua in Bengbu Um den Fortschritt des Kooperationsprojekts zwischen dem Institut und Unternehmen zu inspizieren.
    March 19,2021.

    Li Jun, Gai Yanbo, Cao Kai und andere Experten besuchten Longhua in Bengbu Um den Fortschritt des Kooperationsprojekts zwischen dem Institut und Unternehmen zu inspizieren.

    Am 17. März, Li Jun, der Stapel der städtischen Regierung Generalsekretär und Direktor von Bengbu Center, Caokai, ein Ingenieur der intelligenten mechanischen Abteilung Chinesische Akademie des Wissenschaftsinstituts in Hefei, Forschung und Kommunikation in der Fabrik des Bengbu Longhua Die Gussmaschine CO., Ltd .. Die Mitteilung konzentrierte sich auf den Fortschritt der "High-Speed ​​ und hoch -Prauen Druckguss Maschine System " (dieses Projekt wurde mit der chinesischen Akademie der Wissenschaften unterzeichnet, Hefei Institut in der dritten China MEMS Intelligente Sensorindustrie Entwicklung Konferenz in 2019) Bei dem Treffen, Zhou Wenping, Leiter des Unternehmens, sagte, dass nach der Forschung und Entwicklung von CAO Engineer-Team, die Druckguss-Formkörperrate wurde von 70,1% verbessert 100%, und die Operation war auch einfacher und mehr Humane. Longhua hat neun autorisierte Erfindung Patente. derzeit sein Die Gussmaschinenwurde in Russland, Indien, Pakistan, Vietnam, Türkei, Aserbaidan, Bolivien, Marokko und andere Länder exportiert, und es hat das einstimmige Lob der Kunden im In- und Ausland gewonnen. Das Verkaufsvolumen der Produkte wurde ebenfalls mehr erreicht als Zehn Millionen. CAO Sagte, dass die zweite Phase des Projekts vor dem Frühlingsfest begann, und der Fortschritt des Projekts ist vor dem Voraussetzungszeitplan. Die beiden Seiten sind jetzt in Verhandlungen über ein neues Projekt "zu ersetzen den herkömmlichen Verbindungsstangen-Manipulator mit einem -Roboter.". Li betonte das Bengbu Zentrum würde Unterstützt das Upgrade und die Umwandlung der traditionellen Fertigungsindustrie, Was ist Weitere, ermutigen Sie Unternehmen, mit dem Institut für wissenschaftliche und technologische Innovationsgader zusammenzuarbeiten, sich auf die Entwicklungsmöglichkeiten zu konzentrieren und langfristig zu errichten. Bei der Verfolgung und Überwachung des Fortschritts der genehmigten Projekte sollte das Zentrum Verbinden Sie sich auch aktiv mit neuen Projekten, um Unternehmen mit den besten Qualitätsdiensten stärker und größer zu unterstützen. Überprüfung der Unterzeichnungszeremonie zwischen Bengbu Longhua und hefei Institut für chinesische Akademie der Wissenschaften Produktions- und ForschungsgrundlageErfindung Patente (von denen zwei in Zusammenarbeit mit Hefei Institute of Chinesische Akademie von Wissenschaften entwickelt wurden) "Der Mighty Pass ist wie Eisen, und jetzt habe ich es von der anfangen." "Lass die Welt fa ll . verliebt in hergestellt in china "
    Weiterlesen
  • Stickstoffdruckanforderungen für Druckguss Maschinen
    March 16,2021.

    Stickstoffdruckanforderungen für Druckguss Maschinen

    (1) innerhalb von drei Tagen nach dem tatsächlichen Betrieb der Die Gießmaschine, achten Sie darauf, dass Sie auf den Scheck achten, ob Es gibt Stickstoffleck, um zu verhindern, dass das Gerät in der Stickstoffflasche beschädigt wird, während Transport. (2) eins Woche nach dem tatsächlichen Betrieb wird die erste Inspektion durchgeführt. Von da an wird die Inspektion einmal pro Woche und dann alle zwei Monate durchgeführt. Bei unzureichender Druck, Stickstoff sollte hinzugefügt Zeit. (3) Wege Die Untersuchung des Stickstoffdrucks ist wie folgt: Schließen Sie den Betrieb des Motors, Stoppschalterkalibrierung, öffnen Sie das Überdruckventil gleichzeitig den Hydraulikdruck von Verstärkeröl und 2-Gang-Hydraulikdruck, Wenn Der Öldruck fällt auf Null, die zwei Gruppen des Akkumulator-Stickstoffdruckwerts gleich dem Druckspeicher-Stickstoffdruck und dem schnellen Injektionsspeicher-Stickstoffdruck . Stickstoffdruck muss dem Standardwert in dem Benutzer Handbuch entsprechen.
    Weiterlesen
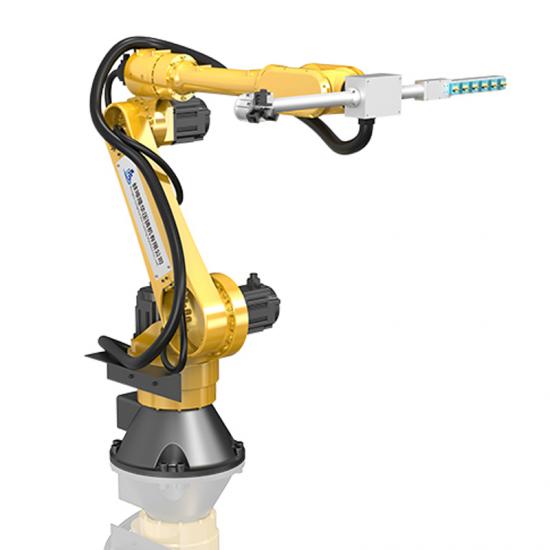
  • Referenz für die Fehlersuche im Druckgussprozess
    2021-03-02

    Referenz für die Fehlersuche im Druckgussprozess

    Bengbu Longhua Die Casting Machine Co., Ltd. veröffentlicht professionelle technische Richtlinien zur Geschwindigkeits- und Druckanpassung für PräzisionsarbeitenDruckgussProduktion, wodurch häufige Qualitätsmängel von dünn- und dickwandigen Gussteilen effektiv behoben und die Gesamtleistung optimiert wirdDruckgussmaschineBei der Produktion ist Kompaktheit das zentrale Kriterium für die Beurteilung der Gussqualität, und eine angemessene Geschwindigkeits- und Druckkonfiguration ist der Schlüssel zu einer stabilen Produktion hochwertiger Gussteile.DruckgussanlagenDie Für dünnwandige und dickwandige Druckgussteile gelten unterschiedliche Prozesslogiken. Bei dünnwandigen Gussteilen mit hohen Anforderungen an die Oberflächengüte ist eine hohe Einspritzgeschwindigkeit unerlässlich, und konventionelle VerfahrenDruckgussmaschinenDie Geschwindigkeitsparameter erfüllen grundsätzlich die Produktionsstandards. Dickwandige Gussteile erfordern jedoch sowohl eine exzellente Oberflächenqualität als auch eine hohe innere Dichte, was durch einfaches Hochgeschwindigkeitsspritzgießen allein nicht erreicht werden kann. Nach dem zweistufigen Stickstoff-Zylinder-Sprengspritzgießen weisen herkömmliche Maschinen häufig eine unzureichende Druckzuführung auf, was zu einer lockeren inneren Gussstruktur und fehlerhaften Produkten führt. Geschwindigkeit und Druck verhalten sich bei der Druckgussproduktion umgekehrt proportional, ähnlich wie bei einem Fahrzeuggetriebe: Niedrige Geschwindigkeit erzeugt hohen Druck, hohe Geschwindigkeit reduziert den Schub. Um das Problem des unzureichenden Drucks bei dickwandigen Teilen zu lösen, hat das technische Team von Longhua die unabhängige Aufladefunktion für seine Druckgussmaschinen verbessert.DruckgussmaschineDie optimierte Ausrüstung gleicht Einspritzgeschwindigkeit und Aufladungskraft aus, wodurch die innere Kompaktheit dickwandiger Gussteile deutlich verbessert und durch unkontrollierte Formtemperatur verursachte Lunker und Angusskanäle wirksam ausgeglichen werden. Professionelle Ausrüstung, hochpräzise Formen und qualifizierte Bediener sind die drei Kernelemente einer effizienten Druckgussproduktion. Die optimierte Technologie zur Anpassung von Geschwindigkeit und Druck erfüllt die vielfältigen Produktionsanforderungen von Gussteilen mit unterschiedlichen Wandstärken, minimiert Produktfehler und unterstützt global agierende Fertigungsunternehmen bei der Erreichung einer stabilen, effizienten und qualitativ hochwertigen intelligenten Produktion.DruckgussProduktion.
    Weiterlesen
  • Zu beachtende Punkte bei der Formenherstellung
    2021-02-23

    Zu beachtende Punkte bei der Formenherstellung

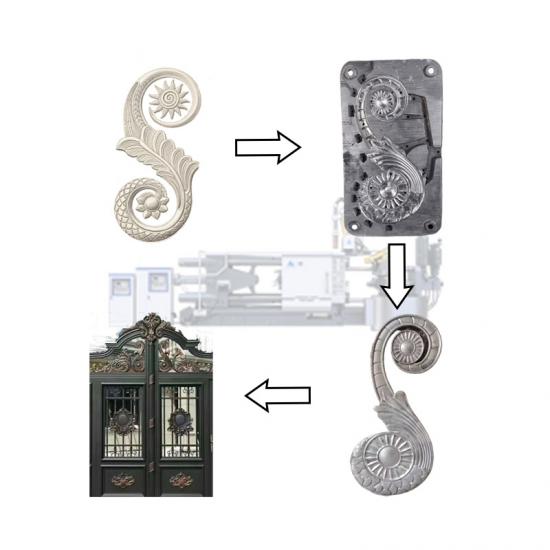
    Bengbu LongHua Die Casting Machine Co., Ltd. hat standardisierte Betriebs- und Wartungsspezifikationen veröffentlicht fürDruckgussformenBereitstellung professioneller Richtlinien für eine sichere und stabile Massenproduktion mitDruckgussmaschinenStandardisierte Werkzeugbedienung und tägliche Wartung sind die wichtigsten Grundlagen, um Werkzeugschäden zu vermeiden, Ausfallzeiten zu reduzieren und die Ausbeute von Präzisions-Druckgussprodukten in der industriellen Fertigung zu verbessern. Vor der eigentlichen Formenherstellung müssen die Bediener strenge Vorproduktionsregeln befolgen. 1. Bei Kaltformbedingungen, Schichtübergabe oder abnormalem Anlagenzustand müssen die Arbeiter Schalter zurücksetzen und die sekundären Einspritz- und Druckbeaufschlagungsfunktionen deaktivieren, um Maschinenkollisionen zu verhindern.DruckgussformSchaden. 2. Sämtliche Gussreste und Abfallstoffe müssen vor dem Einbringen in den Tiegel vollständig getrocknet sein, um Spritzer von geschmolzenem Aluminium und damit verbundene Sicherheitsunfälle zu vermeiden. 3. JedesDruckgussmaschinemuss mit einer schrittweisen Inspektion begonnen werden, um vor der eigentlichen Produktion die normale Hydrauliköltemperatur, Schmierung und Kühlwasserfunktion sicherzustellen. Im Alltag DruckgussFür eine reibungslose Produktion ist eine standardisierte Prozesskontrolle unerlässlich. Dazu gehören das professionelle Spritzlackieren der Form, das Ölen der Gleitteile mit einem Pinsel und die gründliche Reinigung der Trennflächen von Aluminiumschlacke und Fremdkörpern. Die Bediener müssen die Material- und Formtemperatur mithilfe von Formtemperaturreglern und Kühlsystemen präzise steuern und die Griffstärke sowie die Prozessparameter entsprechend den Produktqualitätsanforderungen anpassen. Für eine lange Lebensdauer vonDruckgussformenUm Kratzer in den Formhohlräumen zu vermeiden, müssen die Arbeiter die Oberflächen, Entlüftungsschlitze und Überlaufbehälter regelmäßig mit Druckluftpistolen oder Kupferstäben anstelle von harten Werkzeugen reinigen. Die regelmäßige Formreinigung mit professionellen Ölen entfernt korrosive Verbindungen, verhindert das Mattwerden der Oberfläche und gewährleistet eine gleichbleibende Gussqualität. Darüber hinaus ist es notwendig, die Formkomponenten zu befestigen, die Gleitlager zu überprüfen und die Produktqualität regelmäßig zu dokumentieren, um einen wissenschaftlichen Lebenszyklus zu realisieren.DruckgussformWartung und Maximierung der Produktionseffizienz.
    Weiterlesen
  • Produktionsplan für Kaltgussformen
    2020-02-16

    Produktionsplan für Kaltgussformen

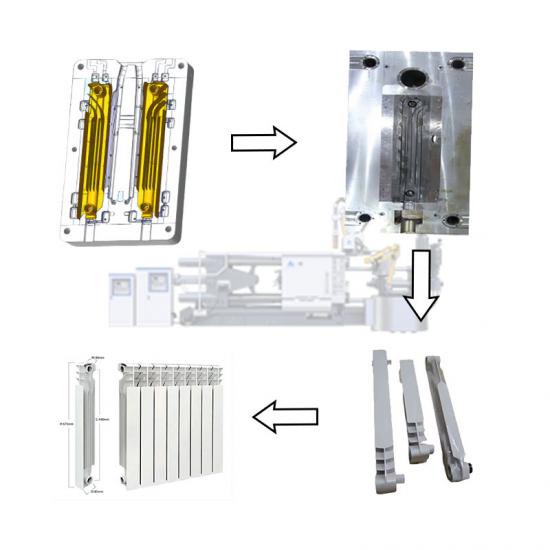
    1. Grundlegende Betriebsstandards für den Kaltformstart Bei einer Form im Kaltzustand mehr Öl auftragen und weniger sprühen. Wenn die Formtemperatur die technischen Anforderungen erreicht, kann mit dem normalen Sprühbeschichten begonnen werden. Danach die beiden Blöcke und den Druck schrittweise öffnen und gemäß dem normalen Produktionsprozess fortfahren. 2.Niederdruck-Vorproduktions-Debugging-Prozess Form ohne Vorwärmung für die Niederdruckproduktion verwenden, wobei die Produktionsparameter an der Maschine reduziert oder auf Null gesetzt werden müssen (denken Sie daran: Schalten Sie die schnelle Einspritzung nicht ein, um ein Auslaufen der Form und Anhaften zu verhindern). Bei jeder Produktion einer Form Öl oder Trennpaste auftragen, um ein Anhaften der kalten Form am Material zu verhindern (die Aluminiumtemperatur sollte idealerweise über 680℃ liegen, damit die Formtemperatur schneller ansteigt). Niederdruckproduktion von etwa 30 Formen, wobei die Entlüftungsvorrichtung und die Einspritzung bei jeder Form das Entlüftungsventil rechtzeitig schließen müssen; gleichzeitig den normalen Betrieb der beweglichen Teile beobachten und dann die Produktionsparameter der Maschine debuggen, bis qualifizierte Produkte hergestellt und Fertigprodukte entnommen werden können. Bei der Druckgussproduktion wird festgestellt, dass der Anschnitt und die Gussteile durch den Aufprall ein Anhaften von Aluminium aufweisen. Wenn Material austritt, sollte dies rechtzeitig gereinigt werden, da es sonst umso fester sitzt,je schwieriger es zu reinigen ist. 3. Standards für die Inspektion der Kaltformproduktion und die Umstellung auf die formelle Produktion Nach Abschluss der Niederdruck-Testproduktion und der Parameter-Feinabstimmung eine umfassende Inspektion des Aussehens des Gussteils, der inneren Porosität und der Oberflächenbeschaffenheit durchführen. Die Bediener müssen die Änderungen der Formtemperatur kontinuierlich überwachen und den Auftrag des Trennmittels gleichmäßig und moderat halten, um unzureichende Schmierung oder Rückstände von Ölgasen zu vermeiden. Wenn die Formtemperatur innerhalb des Standardproduktionsbereichs stabil ist, kein Anhaften von Aluminium, Gratbildung, Ziehen oder andere anormale Defekte bei 50 aufeinanderfolgenden qualifizierten Gussteilen auftreten und alle mechanischen beweglichen Teile reibungslos ohne Zittern oder Blockieren funktionieren, kann die Produktionslinie offiziell auf den normalen hocheffizienten Massenproduktionsmodus umgestellt werden.
    Weiterlesen
  • Der korrekte Vorwärmproduktionsplan der Form
    2021-02-09

    Der korrekte Vorwärmproduktionsplan der Form

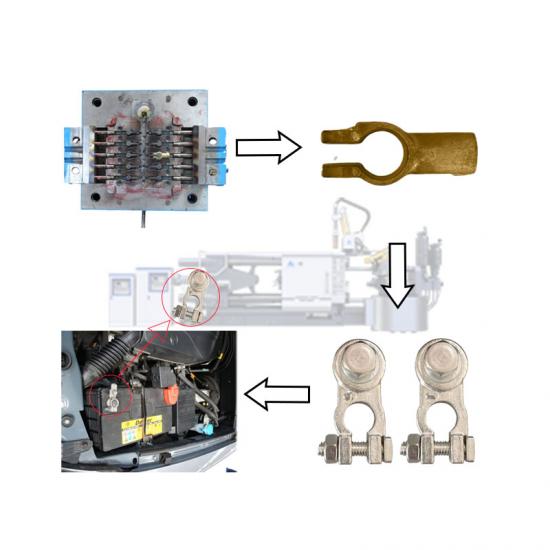
    Der korrekte Vorwärmproduktionsplan der Form 1.Wenn Die Druckgussform muss vor der Produktion vorgewärmt werden, das Kühlwasser der Form soll vorübergehend geschlossen werden, und dann das Wasservolumen schrittweise entsprechend der Formtemperatur eingestellt werden. Wann Vorheizen der Form, seien Sie vorsichtig, um das Werkzeug vor Ort nicht zu überhitzen 2.Wenn Die Form vorheizen, es ist verboten, zwei Blocks zu verwenden Injektion oder Druckinjektion Injektion.it muss effektiv beheizt werden, ohne die Form gemäß den Konstruktionsanforderungen der Mold zu schädigen. Diese Verwenden Sie mit Thermostatschlauch einen Formtemperaturregler für die Wärmekonservierung und Heizung. Es gibt keinen thermostatischen Schlauch, Gas kann verwendet werden, um die Temperatur zu erhöhen. Wann Heizung, IT Sollte vorsichtig, gleichmäßig und langsam erfolgen, so dass der Temperaturanstieg des Kerns und des Kernsitzes mit der Expansion synchronisiert werden kann. Die Formtemperatur vorhäuft auf etwa 220 °, leitet jeden sich bewegenden Teil, um zu verhindern, dass der Normalbetrieb von dem Phänomen des dichten Bittings aufgrund thermischer Thermo-Erweiterung beeinflusst wird. Die Herstellung von etwa 10 Formen bei niedrigem Druck, die Hochdruckerzeugungsparameter wurden eingestellt und qualifizierte Produkte wurden extrahiert.in In dem frühen Stadium der Druckgussherstellung wurde festgestellt, dass der Angreiferteil und der Gussteil des Endprodukts das Phänomen des Aluminiumklebungszuges, das durch beeinflusst wurden. Es gibt laufendes Material, sollte in der Zeit aufgeräumt werden, ansonsten desto höher ist der Druck, desto schwieriger zu reinigen.
    Weiterlesen
erste Seite 21 22 23 24 25 26 27 28 29 30 letzte Seite

insgesamt 37 Seiten

hinterlass eine Nachricht hinterlass eine Nachricht
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.
Zuhause

Produkte

Nachrichten

Kontakt